1. Які існують типи сировини для паперових лотків?
Відповідь: Більш поширені поділяються на дві категорії; один — необроблена паперова целюлоза (така як: необроблена деревна целюлоза, бамбукова целюлоза, целюлоза цукрової тростини, целюлоза соломи тощо). Друга категорія — категорія вторинної переробки (наприклад, гофрований папір, газета, білий папір). Крім того, також корисно виробляти вироби з лотків для кольорового паперу з різними кольоровими основними паперами відповідно до вимог замовника.
2. Чому вага лотків для паперу невідповідна?
Відповідь: одна полягає в тому, що змінюється консистенція м’якоті. Коли під час виробничого процесу виробляється підготовлена целюлоза з певною концентрацією, коли сформований лоток для паперу відокремлюється від резервуара для целюлози формувальної машини, концентрація целюлози починає змінюватися і зазвичай контролюється між 2,56% і 3,6%. По-друге, вакуум постійно змінюється. У процесі формування значення негативного тиску в резервуарі негативного тиску, завантаженому повітряним компресором, також змінюється в ході виробництва. Суперпозиція двох змінних призводить до того, що вага лотка для паперу, утвореного однаковим часом всмоктування, змінюється в межах ±10%.
3. Чому ви не можете або не можете зробити потрібний мені колір?
Відповідь. Під час фарбування паперових лотків барвники на водній- основі здебільшого додають у процесі виготовлення целюлози на основі вихідної целюлози. Одна полягає в тому, що концентрація суспензії також змінюється в ході виробництва, а друга полягає в тому, що більшість барвників чутливі до температури. (Під час процесу сушіння колір змінюється залежно від температури лінії сушіння, а температура прес-форми становить 150-250 градусів під час гарячого пресування, і барвник також змінюватиметься при різних температурах). Підсумовуючи, вироби з високими вимогами до кольору не слід фарбувати
4. Чому ваш продукт не є гладким і охайним, ніж цей продукт?
Відповідь: після того, як паперова підкладка буде сформована, вона буде деформована після процесу сушіння. Висока температура (150 градусів -250 градусів) і високий тиск (3T-50T) пластикової форми використовуються для відновлення оригінальної геометрії дизайну. Оскільки пластикова форма є Верхня та нижня форми піддаються вертикальній силі, тож площинне положення міцне, тримач паперу виглядає гладким, а похилу поверхню важко сприймати зусилля та здається трохи шорсткою. Відповідно до фактичних вимог дизайну виробу, чим менша похила поверхня, чим більше ребер, тим менша площина, і чим більше сферичних дуг, тим більше гладкість зменшується після формування. Це результат процесу.
5. Чому на поверхні цього продукту є невеликі тріщини?
Відповідь: Коли лоток для паперу формується, волокна целюлози природним чином адсорбуються шар за шаром, і рідка целюлоза не буде витікати в деякі канавки, що призведе до того, що товщина лотка для паперу буде відрізнятися від стандартної товщини в конструкції після висихання. Якщо є помилка, коли під час формування під високим-тиском діє сильна зовнішня сила, крайня частина волокна при неоднаковій товщині внутрішньої та зовнішньої частин розірветься, і на поверхні з’явиться дрібна тріщина. Це явище не вплине на міцність упаковки лотка для паперу, тому це прийнятно в промисловості.
6. Чому я не можу додати пряжку до пряжки свого продукту?
Відповідь: вироби з паперового лотка (формовані з целюлози) закриваються вгору та вниз під час формування та формування, і вони повинні мати певний кут тяги. Під час формування вологі вироби неможливо вийняти з форми, тому лоток для паперу не можна спроектувати з перевернутим положенням.
7. Чому виникають нерівні задирки навколо фланцевого продукту?
Відповідь: виріб відбортованої конструкції формується з плоским краєм. Край форми є фільтром з нержавіючої сталі, коли утворюється вакуум для природного поглинання пульпи. Після того, як целюлозне волокно адсорбується, край буде неправильної бавовни. Після формування та відбортування задирки будуть повернуті вбік, що не вплине на упаковку та не використовуватиметься як елемент контролю виробництва в промисловості. Якщо замовник висуває до цього високі вимоги, можна використовувати торцювання, а задирки зрізати ножем.
8. Чому ви хочете налаштувати MOQ?
Відповідь: Виробництво лотків для паперу має пройти обробку целюлози, формування, регулювання форми та сушку. Після формування потрібно почекати близько півгодини, поки форма нагріється. Занадто мала кількість призведе до значного збільшення витрат виробництва. Крім того, вироби з лотків для паперу мають низьку додаткову вартість. Цінні продукти, занадто мала кількість і витрати на транспортування також значно зросли. Тому потрібен MOQ.
9. Чому ви не можете створити дизайн відповідно до розміру, який я просив?
Відповідь: Один є; розмір занадто великий, а максимальна довжина та ширина машини, що використовується в промисловості, становить 800 мм X 600 мм. Спеціальна модель: 1500 мм X 1200 мм. Він не може бути виготовлений понад цього розміру. Друге: зазначений розрахунковий розмір занадто малий, паперова опора розроблена для буферизації та ударостійкості конструкції, і має бути певний простір для конструкції.
10. Чому ця модель не така складна?
Відповідь: основний ударостійкий і буферний принцип лотка для паперу реалізується за допомогою петельної структури та положення ребра. Таким чином, різні конструктивні структури однієї суспензії матимуть різну ударостійкість, а текстура буде різною при дотику. Одні й ті ж модельні форми використовуються по-різному. Целюлоза через різницю в довжині целюлозного волокна та характеристиках усадки також відображатиметься на різній текстурі дотику рукою. Тому перед вибором матеріалів і проектних схем ми повинні повідомити інженерам про сейсмічні стандарти, яких необхідно дотримуватися, щоб під час проектування ми могли спроектувати різні петлеві структури та положення елементів жорсткості відповідно до сейсмічних вимог.
11. Чому цю форму більше не можна модифікувати?
Відповідь: Для виробів із лотків для паперу нам потрібно, щоб клієнти надали точні вимоги до упаковки та точні розміри кожного упакованого предмета перед відкриттям форми, і попереднього проектування достатньо. Після того, як прес-форма завершена, порожнина ливарної форми є порожнистою, а стандартна товщина становить 10 мм, тому модифікований розмір має бути менше 10 мм. Якщо розмір вихідної порожнини занадто великий, розмір пластикової форми не можна змінити, оскільки у верхній або нижній формі бракує матеріалу через надмірну зміну.
12. Чому використовується абревіатура лотка для паперу «MPP»? А який митний номер?
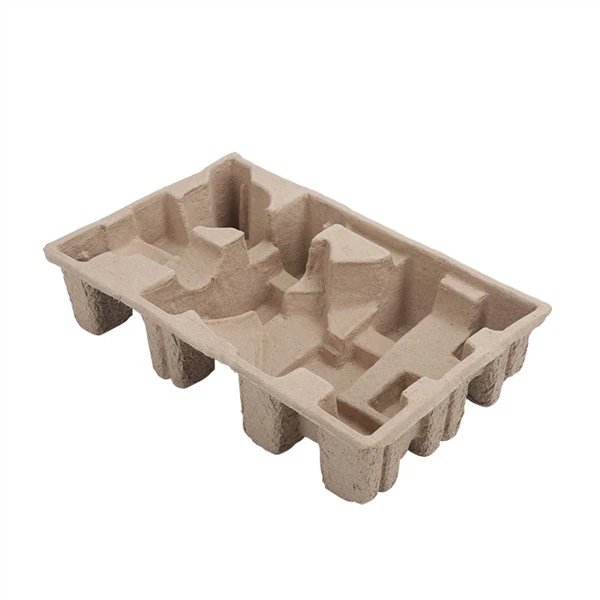
Відповідь: Формування целюлози, англійська назва: Molded Pulp Packaging, скорочено MPP, широко відомий як лоток для паперу. Митний код: 48239090
13. Чому ця форма не така гладка, як оригінальний продукт після модифікації?
Відповідь: після фінансових потрясінь 2008 року порожнини форми, оброблені на фабриці лотків для паперу, в основному обробляються за допомогою ЧПУ. Порожнина виконана одним шматком. Змінене положення змінюється вручну. Точність зміненого положення менша, ніж точність обробки з ЧПК, тому після модифікації положення не буде гладким до модифікації.
14. Чому довжина (ширина) доставки стає більше?
Відповідь: вироби з лотка для паперу, під час виробництва та пакування продукт буде укладено та упаковано з використанням переваги нахилу лотка для паперу. Після розміщення частина продуктів, що транспортуються, розшириться через укладання, а довжина та ширина стануть більшими, але ще одна деформація лотка для паперу відновиться. Перевага еластичності робить продукти більшого розміру не впливаючими на фактичне використання, потрібно лише трохи відтягнути вручну під час складання, щоб відновити оригінальний розмір дизайну.
15. Чому форма для лотка для паперу така дорога? Виявляється, відкрити блістерну форму можна лише за кілька сотень?
Відповідь: блістерна форма, як правило, спочатку формується промисловим гіпсом, а потім висмоктується кваліфікований продукт, і кваліфікований продукт можна використовувати для гальванічного покриття мідного шару, і вартість дуже низька. Алюміній для лотка для паперу та форми для формування целюлози становить 150-200 кг (23-25 юанів/кг) на комплект, обробка загальної порожнини форми з ЧПУ більше або дорівнює 180 годинам, спеціальна епоксидна смола 500 юанів/комплект, спеціальна формувальна сітка з нержавіючої сталі 1,5 квадратних метрів (Nissan): 600 юанів/квадрат) і 3 технікам від 3 до 4 днів для свердління, сітки, спеціального узгодження та інших процесів, тому блістерну форму та лоток для паперу неможливо порівняти.