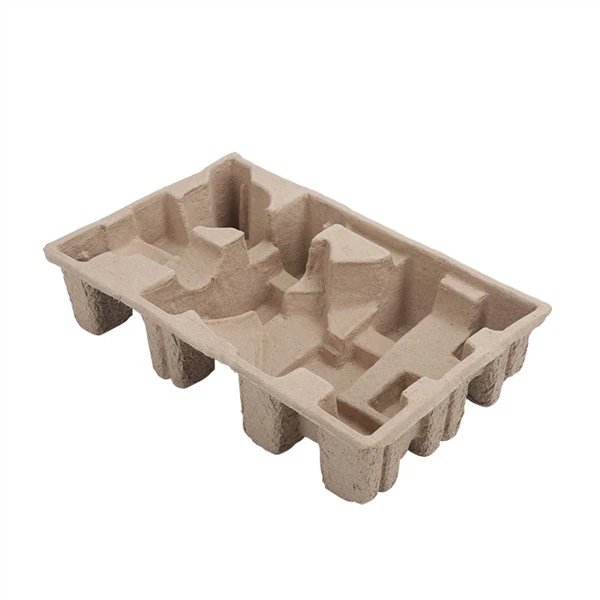
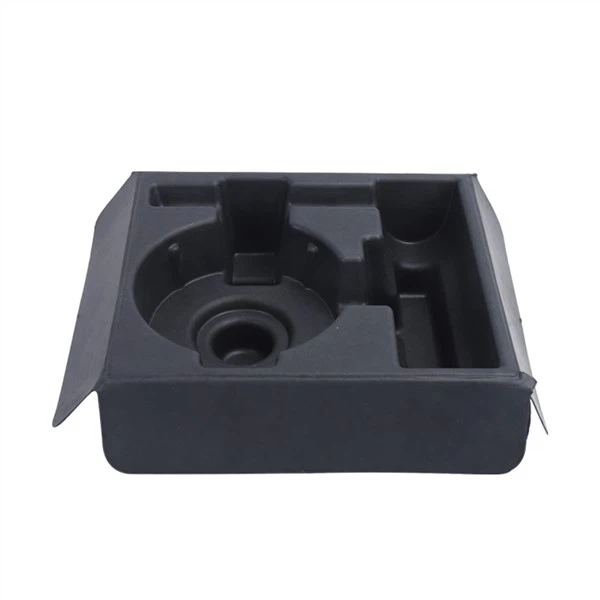
一, Структурна оптимізація: головний спосіб покращити міцність і точність
1. Конструкція порожнистої та вертикальної арматури: пошук правильного балансу між гнучкістю та міцністю
Упаковка, яка захищає електричні елементи, має бути здатною протистояти як ударам, так і деформаціям. У конструкції прес-форми порожниста структура може зробити продукт більш еластичним і поглинати енергію вібрації під час транспортування. Арматурні стрижні роблять виріб більш жорстким і розподіляють напругу, роблячи волокна щільнішими. Наприклад, комп’ютери Lenovo постачаються в коробках із вертикальними гофрованими ребрами, які роблять кожну коробку на 20% міцнішою, коли йдеться про міцність на стиск. Дугоподібний перехід порожнини також сприяє розподілу напруги, що знижує рівень пошкодження під час випробувань падінням з 8% до 0,3%.
2. Нахил виймання з форми та перехід із закругленими кутами: подвійна гарантія точності та продуктивності
Нахил виймання безпосередньо впливає на розмір виробу та якість поверхні. Занадто великий нахил може ускладнити виймання з форми, що може залишити шрами або тріщини. Занадто великий нахил також може зробити упаковку менш корисною. Щоб паперові заготовки,-що утримують вологу, виходили плавно й щоб волокна не ламалися через прямі краї та прямі кути, форми для пакування електронних продуктів зазвичай мають нахил виймання від 1 до 3 градусів і закруглені переходи від R0,5 до R2 мм. Наприклад, пакувальна форма для навушників Apple Beats Studio Pro зробила краї виробу на 15% міцнішими та зменшила кількість відходів, зробивши кути закругленими.
3. Контроль товщини стіни: вміння знаходити правильний баланс між міцністю та вартістю
Міцність виробу значною мірою залежить від товщини стінок, але щоб зробити їх занадто товстими, може знадобитися більше сировини та енергії для сушіння. Більшість форм для пакування електронних пристроїв мають стінки товщиною від 0,5 до 6 мм (метод адсорбційного формування), і вони роблять слабкі частини міцнішими, додаючи їм додаткової товщини. Наприклад, форма для упаковки телефонів Xiaomi зробила стінки на 0,3 мм товщі в області модуля камери, що зробило місцеву міцність на стиск на 30% більшою, тоді як загальне використання матеріалу зросло лише на 5%.
2, Адаптація процесу: технологічний стрибок від мокрого пресування до сухого пресування
1. Процес мокрого пресування форми: виготовлення будь-чого з великою кількістю деталей і точності
Метод мокрого пресування використовує-формування під високим тиском, щоб зробити волокна щільнішими, що робить його чудовим для пакування-електроніки високого класу. Є дві основні проблеми, які має вирішити конструкція прес-форми:
Розташування, орієнтоване на-волокна: напрямок потоку волокон у полі тиску регулюється шляхом ретельного підбору опуклих і увігнутих форм. Пакувальна форма для телефону Sony Xperia 1 V, наприклад, використовує технологію зонального контролю тиску, щоб вирівняти волокна відповідно до напрямку удару. Це підвищує рівень поглинання енергії на 40% у тестах на падіння.
Створення мікропористої структури: прес-форма повинна виготовляти мікропористий масив 0,1–0,5 мм, щоб задовольнити потреби буферизації точних інструментів. Компанія виготовила пакувальну форму для медичного електронного обладнання, яка використовує технологію лазерного гравіювання для рівномірного розподілу мікропор розміром 0,2 мм, зберігаючи похибку щільності продукту в межах ± 2%.
2. Прес-форми для сухого процесу: пошук недорогих-швидких прототипів
Гаряче пресування є частиною сухого процесу, що знижує потребу у волозі, споживання енергії та витрати на виробництво. Існує дві великі проблеми, які має вирішити конструкція прес-форми:
Оптимізація теплопровідності: Сухий процес потребує швидкого нагрівання волокон, щоб зробити їх твердими, а форма має використовувати матеріали з високою теплопровідністю (наприклад, алюмінієвий сплав) і створити контур охолоджувальної води, який підходить. Наприклад, певна компанія виготовила прес-форму для сухого формування целюлози, яка скоротила цикл формування зі 120 секунд до 80 секунд шляхом зміни контуру охолоджувальної води.
Краща якість поверхні: технологія сухого процесу часто залишає задирки на поверхнях, тому форма повинна використовувати технологію нанопокриття. Титанове покриття було нанесено на певну форму для упаковки ноутбука, щоб зробити поверхню виробу менш шорсткою, починаючи від Ra3,2 мкм до Ra0,8 мкм. Це відповідало стандартам зовнішнього вигляду-для висококласної електроніки.
3, Екологічна відповідність: Тенденції екологічного дизайну в діловому світі
1. Модульний дизайн: найкращий спосіб залучити більше людей до переробки
Правило ЄС WEEE говорить, що рівень переробки пластику електронного обладнання повинен становити не менше 85%. Однак класичні інтегровані в форму пакувальні деталі важко розібрати, і рівень переробки становить лише 55%. Застібки-застібки з’єднують модульні форми замість клею, що полегшує роз’єднання деталей упаковки. Наприклад, один виробник ноутбуків змінив форму для центральної рами з вбудованої на модульну. Це підвищило рівень переробки пластику до 82% і скоротило витрати на форму на 10%.
2. Зміна біоматеріалів для зменшення їхнього впливу на навколишнє середовище
Є дві великі проблеми, які необхідно вирішити при виготовленні біоматеріалів, таких як PLA і PHA, у прес-форми:
Термостійкість: температура ін’єкції повинна підтримуватися в межах від 180 до 220 градусів за Цельсієм, а форму слід покрити хромом, щоб PLA не прилипав до неї. Компанія виготовила форму для упаковки мобільних телефонів із PLA, яка служить у 200 000 разів довше, ніж раніше, шляхом хромування.
Оптимізація ліквідності: матеріал PHA дуже товстий, що може зробити наповнення нерівномірним. У конструкції форми необхідно використовувати градієнтні канали потоку. Завдяки оптимізації секції каналу потоку певна прес-форма для медичної електронної упаковки зробила розподіл волокон у продуктах PHA на 30% більш рівномірним.
4, Практика в галузі: від великого технологічного прориву до широкого використання
Випадок 1: пропозиція Lenovo замінити пластик
Починаючи з 2022 року, Lenovo повільно перейде від пластикової амортизації в упаковці ноутбука до формування целюлози. Це зробить упаковку міцнішою та точнішою завдяки використанню нових конструкцій форм.
Збільшення кількості довгих волокон на 30% для побудови скелетної структури та використання механічної целюлози з високим вмістом волокон (TMP) для покращення ступеня переплетення волокон;
Використання Enhancer: Додавання 0,2% розчину PAM для створення мережевої мембранної структури зменшує відходження мікросхем на 86%.
Покращення в процесі гарячого пресування: виріб стає на 20% щільнішим із комбінацією 180 градусів, 0,5 МПа та 40 секунд, а похибка площинності поверхні менше 0,08 мм.
До 2024 року компанія Lenovo повністю замінила упаковку з целюлози. Це дозволило знизити вартість доставки одного ноутбука на 15% і підвищити рівень задоволеності клієнтів на 12%.
Випадок 2: інновація Apple Fiber Aesthetics
Упаковка для навушників Apple Beats Studio Pro виготовлена на 100% із волокон-матеріалів (бамбукового волокна та волокна цукрової тростини). Наступна конструкція прес-форми є компромісом між міцністю та точністю:
Додавання до матеріалу наноцелюлози (діаметром 50–100 нм) робить його на 50% міцнішим, а це те, що потрібно точному обладнанню для належної роботи.
Конструкція мікропористої структури: стільники розміром 0,3 мм використовуються для розділення області, що знижує рівень пошкодження з 8% до 0,3% під час тестування на падіння.
Модульне виробництво: Прецизійні форми для обробки з ЧПУ забезпечують точність розміру упаковки в межах ± 0,05 мм, що полегшує з’єднання з продуктом.