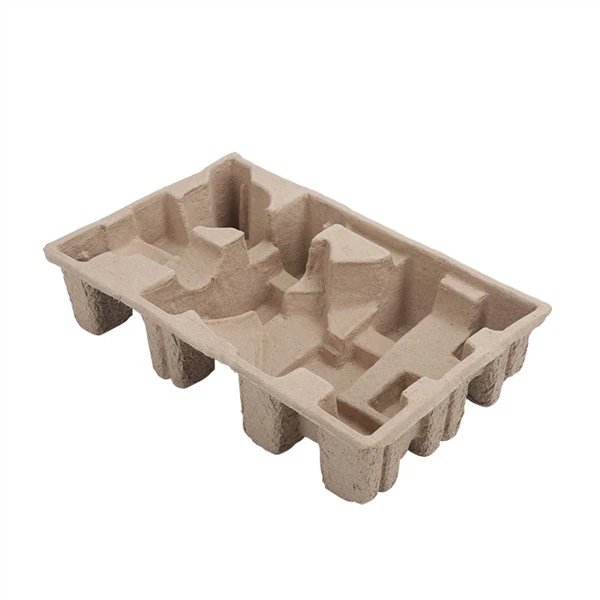
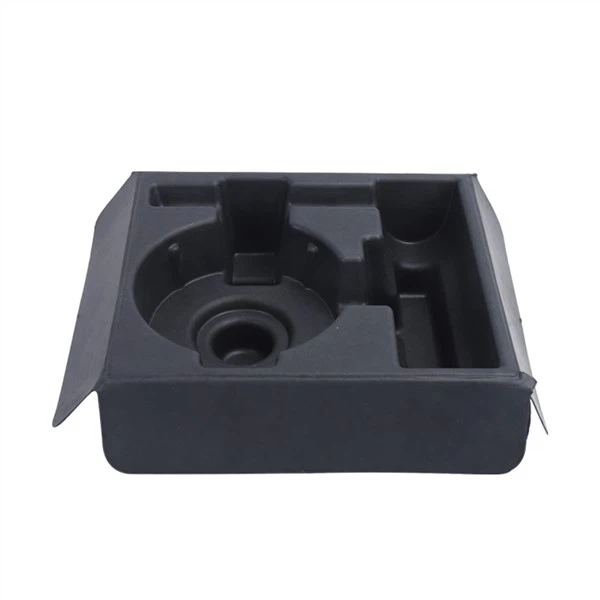
一, Принципи структурного проектування: перехід від механічних моделей до функціональної інтеграції
1. Три{1}}вимірна стільникова структура: основний спосіб втрати енергії
Мікросхеми та оптичні лінзи є двома прикладами високо-точних електронних виробів, які дуже чутливі до енергії удару. Архітектура біоміметичної стільникової структури формованої целюлози поширює енергію удару на багато окремих одиниць. Наприклад, бренд лідарної упаковки має шестикутні стільники, довжина яких становить 8 мм з кожного боку та товщина стінок 0,5 мм. Пікове прискорення зменшилося з 1200 г звичайної піни EPS до 380 г під час випробування на падіння з 1,2 м, що захистило внутрішню точну структуру.
Пункти дизайну:
Оптимізація розміру блоку: найкраще підтримувати співвідношення довжини сторони стільникового блоку до виробу між 1:5 і 1:8 залежно від ваги та розміру виробу.
Дизайн для градієнта товщини стіни: щоб зробити стіну жорсткішою в цій області, зробіть її товщиною 0,8 мм з боку продукту. Щоб він краще поглинав енергію, зробіть його товщиною 0,3 мм із зовнішнього боку.
Перевірка динамічного моделювання: скористайтеся програмним забезпеченням LS-DYNA, щоб змоделювати падіння з висоти 1,5 метра та знайти найкращий кут для розташування стільника (зазвичай 45 градусів до напрямку удару).
2. Армування композитним матеріалом: вихід за межі продуктивності пульпи
Модуль пружності типового формування целюлози становить лише 0,2–0,5 ГПа, що ускладнює витримку важкого обладнання, такого як сервери та промислові контролери. Додавання армуючих матеріалів з наноцелюлози (NCC) або вуглецевого волокна (CF) може збільшити модуль пружності до 2–5 ГПа. Наприклад, упаковка акумулятора для Huawei Mate 60 виготовлена з композитної целюлози, яка на 30% складається зі скловолокна. Викривлення під час випробування на штабелювання вагою 50 кг становить лише 1,2 мм, що на 76% менше, ніж для чистої целюлози.
Розробка формули матеріалів:
Вплив додавання класу матеріалу до коефіцієнта покращення продуктивності
Міцність на розрив наноцелюлози (NCC) підвищується на 5–10%, а водопоглинання знижується на 30%.
Вуглецеве волокно (CF) має на 15–20% вищий модуль пружності та на 300% вищу електропровідність.
Смола на біо- основі з термостійкістю 5–8% була підвищена до 120 градусів, але залишалася біологічно розкладаною.
3. Інтеграція функціональних покриттів: Створення кількох бар'єрів для захисту
Статична електрика, електромагнітні перешкоди (EMI) і мікробіологічне забруднення можуть спричинити проблеми з високо-точними електронними продуктами. Використовуючи технологію покриття поверхні, ви можете отримати «анти-статичний+захисний+антибактеріальний» ефект:
Додайте 2–5% сажі або графену на поверхню, щоб зробити її менш стійкою до електрики (10 ⁶–10 ⁹ Ω/кв), що відповідає стандарту IEC 61340–5–1.
Покриття для екранування від електромагнітного випромінювання: композитне покриття з нікельованого волокна (5 мкм), яке зменшує вагу на 60% порівняно зі звичайним металевим екрануванням і блокує 40 дБ звуку в діапазоні частот 1–18 ГГц.
Антибактеріальне покриття: при обробці наноіонами срібла (Ag + концентрація 50 ppm) воно зупиняє ріст більш ніж 99% Escherichia coli та Staphylococcus aureus.
2, ключові технологічні параметри: точний контроль від лабораторії до масового виробництва
1. Поліпшення роботи налаштувань процесу формування
На механічні властивості формованої целюлози безпосередньо впливає її щільність (0,4–0,8 г/см³). Ви можете отримати дуже точний контроль щільності, змінюючи температуру (180-250 градусів), тиск (5-10 МПа) і час витримки (10-30 секунд) під час процесу гарячого пресування.
Низька щільність (0,4–0,5 г/см³): добре підходить для легких амортизаційних пакетів, таких як мобільні телефони та навушники. Він може поглинати до 85% удару.
Висока щільність (0,6–0,8 г/см³): використовується для підтримки великих машин, таких як сервери та промислові роботи. Витримує тиск до 15-20 МПа.
Упаковка для ноутбука Dell XPS 13 має дизайн градієнтної щільності: щільність 0,7 г/см³ у нижній опорній зоні та 0,45 г/см³ у верхній буферній зоні. Рівень пошкодження екрана знизився з 18% до 3%, коли тест на падіння склав 1,5 метра.
2. Нахил виймання з форми та радіус зрізу: електронні пристрої, які мають бути дуже точними, потребують дуже точного пакування (допуск ± 0,1 мм), а нахил зняття з форми та радіус зрізу повинні суворо контролюватися.
Нахил виймання: нахил внутрішньої порожнини становить 1–3 градуси, тоді як нахил зовнішньої стінки становить 0,5–1 градус. Це запобігає застряганню продукту або зміні форми упаковки.
Радіус заокруглення: закруглені кути R3-R5 мм використовуються для переходу конструкції до меншої концентрації напруги (коефіцієнт концентрації напруги знижений на 40%).
Перевірка моделювання: за допомогою ANSYS Workbench для моделювання процесу виймання з форми та пошуку найкращої комбінації нахилу та філе термін служби форми було подовжено з 50 000 до 200 000 застосувань.
3. Спільне проектування з кількома порожнинами
Для електронних пристроїв із кількома частинами (як-от безпілотники та медичне обладнання) потрібна конструкція з кількома-порожнинами, щоб мати правильне розташування та захист самостійно:
Незалежна камера: кожна основна частина, як-от мікросхема чи двигун, має власну камеру розміром ± 0,05 мм, щоб вони не стикалися одна з одною під час переміщення.
З’єднувальний канал: щоб підтримувати рівномірний тиск повітря та полегшити відкриття коробки, поставте дихальні отвори шириною 0,5 мм між камерами.
Дрон DJI Mavic 3 поставляється в футлярі з 12 порожнинами, кожна з яких має окремий слот для акумулятора, підвісу та лез. Рівень пошкоджень під час розпакування знизився з 3% до 0,2%.
3. Поширеним варіантом використання є побутова електроніка та промислове обладнання.
1. Високо{1}}точна упаковка мікросхем: рішення, яке захищає на мікрометричному рівні
Упаковка 5-нм технологічних мікросхем певного бренду має відповідати цим стандартам:
Нестатичний: питомий опір поверхні менше або дорівнює 10 ΩΩ/кв.
Вологостійкість: швидкість поглинання вологи повинна бути менше 2% (в атмосфері з вологістю 85% протягом 48 годин).
Буфер: падіння з висоти 1 метра: максимальне прискорення 500g
відповідь:
Матеріалом є армована наноцелюлозою целюлоза (NCC 8% + скловолокно 15%).
Конструкція: дво{0}}шарова стільникова конструкція з довжиною сторін 6 мм у верхній стільнику та 10 мм у нижній стільнику.
Покриття: графенове антистатичне покриття (товщина 2 мкм) + вологонепроникне покриття-діатомової землі (товщина 5 мкм)
Результати тесту:
Тест на падіння: 1,2 метра вниз, максимальне прискорення 420g
Випробування на вологостійкість: вологість 85%, вологопоглинання 1,8% за 48 годин
Тест на електростатичну енергію: питомий поверхневий опір: 6,2 × 10 ΩΩ/кв.
2. Упаковка для медичного обладнання: дві проблеми, які потрібно вирішити: підтримувати її в чистоті та безпеці
Упаковка портативного ультразвукового діагностичного приладу даного бренду повинна відповідати таким стандартам:
Вимоги до асептики: відповідає стандарту медичного класу ISO 11737-1
Ефективність буфера: падіння з висоти 1,5 метра не зашкодить.
Екологічна відповідність: T Ü V Австрія підтвердила, що він на 100% підлягає переробці та біологічному розкладанню.
Бамбукове волокно (60%), біо{1}}смола (20%) і антибактеріальний агент нано срібла (0,5%) складають матеріал.
Конструкція: тривимірна сітчаста опора та незалежне розташування порожнини
покриття: біологічно розкладане вологостійке-покриття PLA товщиною 8 мкм
Результати тесту:
Мікробне дослідження: 99,9% Escherichia coli та Staphylococcus aureus були зупинені.
Тест на падіння: падіння з висоти 1,5 метра, рух зонда 0,3 мм
Тест на розкладання: через 180 днів промисловий компост мав швидкість розкладання 92%.