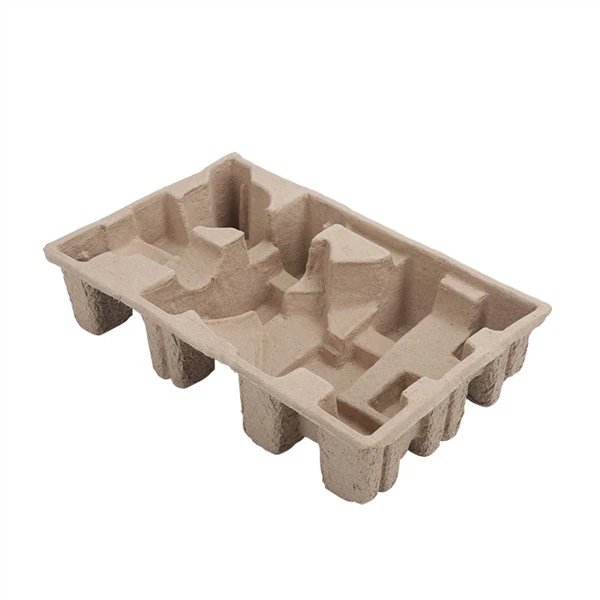
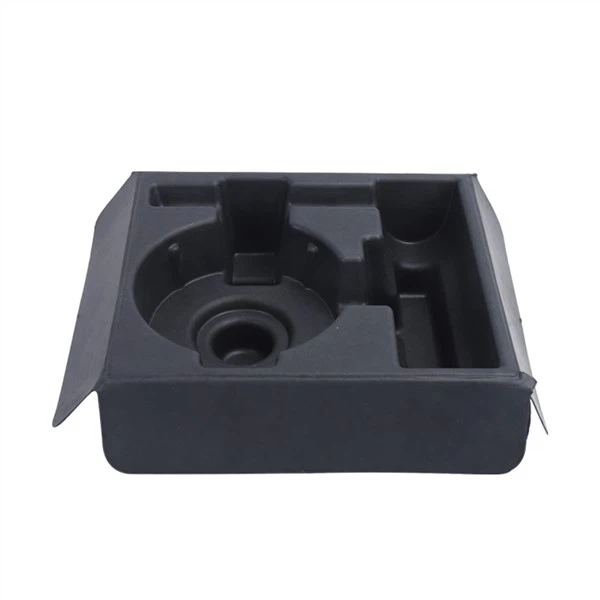
Випадок для пакування формованої целюлози в прецизійному обладнанні: ефективність матеріалу, випробування на падіння та переваги сталого розвитку
Десятиліттями в прецизійній фурнітурі та упаковці металевих компонентів домінували блістерні лотки з ПВХ/ПЕТ, вставки з пінопласту EPS/EPP і пластикові лотки-лиття під тиском. Але оскільки екологічні норми посилюються, а витрати на сировину коливаються, точніші виробники звертаються доупаковка з формованої целюлози (формованого волокна).. У цій статті розглядається придатність формованої целюлози для прецизійних металевих деталей за п’ятьма параметрами: властивості матеріалу,-амортизація при падінні (включно з даними реальних лабораторних випробувань),-ефективність розміщення деталей, вартість інструменту та відповідність екологічним нормам - на основі опублікованих даних про матеріал і-тестового прикладу-з перших рук.
1. Властивості матеріалу: щільність, твердість і ударопоглинання
Наскільки пакувальний матеріал захищає прецизійну деталь, залежить від того, як вонащільність, твердість поверхні та{0}}поглинання енергії ударувзаємодіяти з частиною, яку він захищає.
| матеріал | Типова щільність | Твердість / Жорсткість | Характеристики поглинання ударів |
|---|---|---|---|
| Формована целюлоза (мокрий-прес / сухий-прес) | ~0,25 г/см³ (низька{1}}вологий-прес) до 0,8–1,2 г/см³ (стандартна-сухий-прес) | М'яка поверхня; Структура волокна має еластичну віддачу | Амортизуючі структури з формованого целюлозного волокна забезпечують покращену амортизацію внутрішньої упаковки порівняно зі звичайним пластиком і структурою з пінопласту |
| EPS (пінополістирол) | Класифікується на шість ступенів щільності, приблизно 15–60 кг/м³ (близько 0,015–0,06 г/см³) | Закрита-клітинна структура; поверхня має тенденцію бути жорсткою та крихкою, схильною до осипання частинок | Розумне поглинання-однократного удару, але відновлення при стисненні швидко погіршується після повторних ударів |
| ЕПП (спінений поліпропілен) | Подібний діапазон щільності до EPS, але більш пружна структура | Кращий еластичний відскок; стійкий до розтріскування | Формована піна EPP може витримувати більші навантаження, а її захисні характеристики від повторних ударів перевершують EPS або пінополіуретан, тому її широко використовують для комп’ютерів і точних інструментів |
| ПЕ піна / ПЕ перламутрова бавовна | ~0,05–0,14 г/см³ | Твердість за Шором А приблизно 40–60 | Відносно обмежена міцність на стиск і розрив |
Основна проблема прецизійних металевих деталей полягає в наступному: якщо твердість поверхні пакувального матеріалу близька або вища за твердість металевої частини, удар може залишити вм’ятину, подряпину чи навіть мікро-деформацію, а не поглинути її.Твердість поверхні формованої целюлози значно нижча, ніж у литих-компонентів з нержавіючої сталі, алюмінієвого сплаву або цинку. Його волокниста структура поглинає силу контакту через мікро-деформацію в масштабі, а не твердий-проти-твердого контакту - це фізична основа для логіки захисту формованої целюлози «без подряпин і вм’ятин».
2. Низька щільність означає кращу амортизацію-від удару
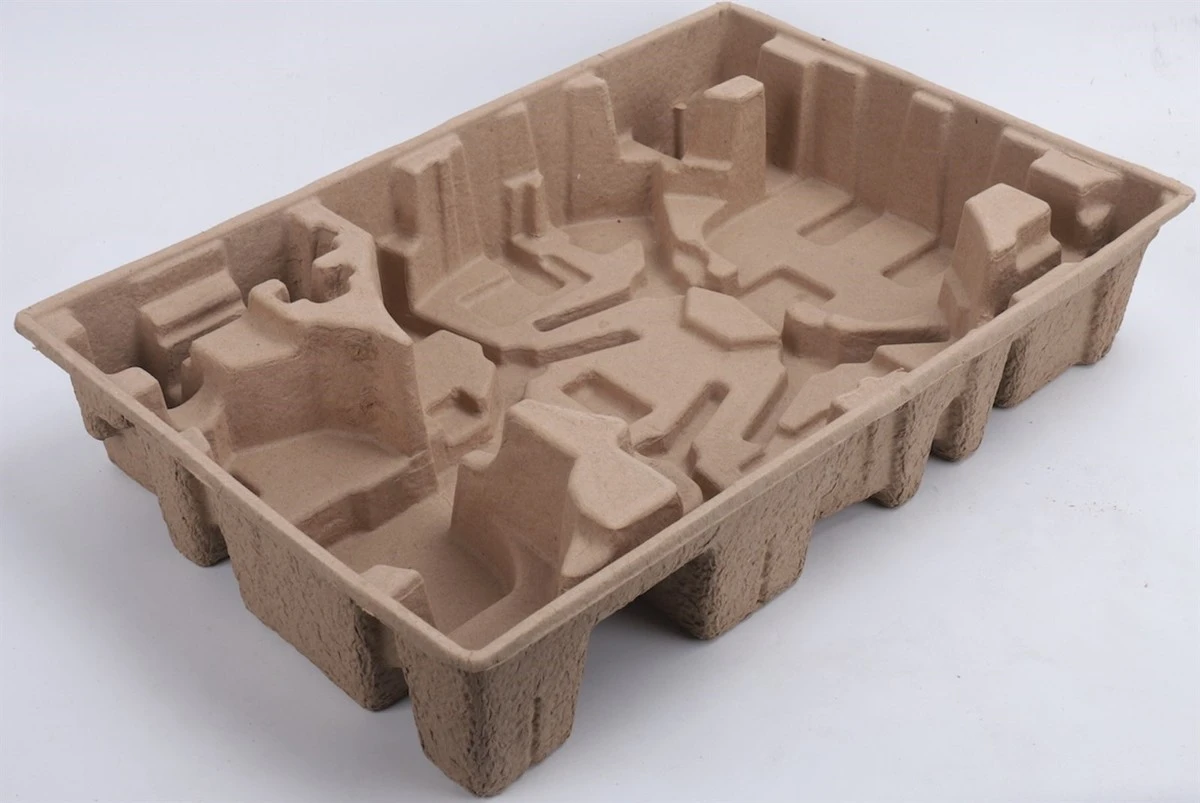
Падіння та вібрація під час транспортування є основними причинами пошкодження точного обладнання під час транспортування. Механічні властивості формованої целюлози безпосередньо корелюють з її щільністю -, оскільки щільність збільшується, збільшується як модуль пружності, так і кінцева міцність; зі збільшенням швидкості навантаження модуль пружності зменшується, а межа міцності зростає. Це означає, що інженери можуть налаштувати щільність, товщину стінок і структуру ребер на етапі проектування, щоб створити криву-амортизації стиску, адаптовану до ваги конкретної частини та очікуваної висоти падіння.
зокрема:
При ударіформована целюлозна структура поглинає енергію удару шляхом контрольованої пластичної деформації, запобігаючи передачі удару безпосередньо на поверхню металевої частини.
Амортизація формованої целюлози зазвичай досягається за допомогою рельєфних ямок на аркуші целюлози, причому захисні характеристики тісніше пов’язані з периметром ямки, ніж з областю ямок -, що дає інженерам-конструкторам набагато більше свободи при проектуванні, ніж зазвичай дозволяє пінопласт.
При тривалому трясці/вібрації, структура низької-щільності ефективно гасить передачу вібрації, зменшуючи мікро-зношення, від якого прецизійні деталі страждають від резонансу під час транспортування.


3. Реальні -світові дані випробувань: випробування на падіння прецизійного розподільного пристрою
Крім теорії, реальні дані випробувань є найбільш прямим доказом захисної ефективності. Нижче наведено підсумок безкоштовних-тестів на падіння, проведених у лабораторії механічних досліджень і розробок, на формованій целюлозній упаковці Hesheng, розробленій для клієнта, NJA Power, для захисту його точного пристрою відключення розподільного пристрою ELINK.
Тестова одиниця
Продукт: пристрій відключення прецизійного розподільного пристрою NJA Power ELINK (пластиковий корпус із внутрішньою електронікою)
Маса нетто продукту: ~7,4 кг, розміри 260×500×215 мм
Вага в упаковці: ~8,24 кг, розміри в упаковці 280×550×225 мм
Структура упаковки: зовнішня коробка + внутрішня оболонка з формованої целюлози
Застосовні стандарти: ASTM D5276-19, ISO 2206:1987, ISO 2248:1985, ASTM D4169-23
Метод випробування: 10 крапельпослідовністьохоплюючи всі 6 граней, 3 краї та 1 кут упакованого блоку, кожна крапля з висоти610 мм, з візуальним оглядом і функціональним тестуванням, які проводяться до і після кожного краплення.
Критерії прийняття: Пройти випробування на витримку напруги промислової частоти 50 кВ/60{2}}секунд; частковий розряд нижче 10 пікокул; відсутність видимих пошкоджень, тріщин, вм'ятин або подряпин; опір головного ланцюга в допустимому діапазоні; нормальна електрична та механічна робота.
Результати:
| Тестове місце | Стан коробки | Стан сформованої пульпи | Результат захисту продукту |
|---|---|---|---|
| 6 граней + 3 країв (9 крапель) | Без пошкоджень країв | Деякі деформації та розтріскування | Функціонування та зовнішній вигляд повністю збережені |
| 1 кут (кут 3-4-5 падіння) | Кут зігнутий на 2–5 см | Локалізована компресійна тріщина 3–5 см,але без розривів | Товар повністю захищений, без пошкоджень |
Усі 10 крапель пройшли всі критерії прийнятності, а блок ELINK пройшов повну перевірку електричних і механічних характеристик.Деформація та розтріскування самої формованої целюлозної оболонки є прямим результатом логіки її конструкції - пакувальний матеріал поглинає енергію удару, жертвуючи власною структурою, тож прецизійні електричні компоненти всередині проходять неушкодженими.

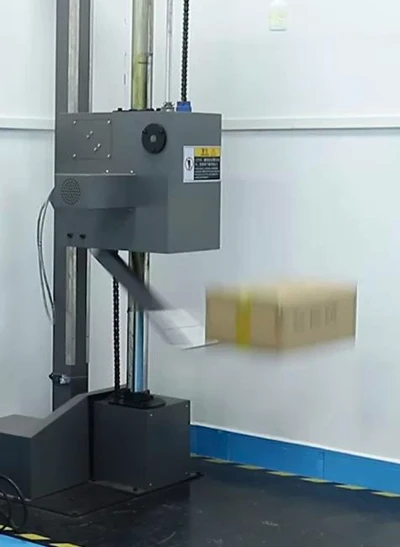
Примітка даних: Наведені вище результати відображають реальні дані випробувань лише для упаковки з формованої целюлози; порівняльний тест--з використанням еквівалентної поліетиленової піни (EPS/EPP) ще не проводився. Hesheng може надати спеціальний порівняльний тест для клієнтів, які бажають отримати цей контрольний показник.


4. Контурний-відповідний дизайн + багато-розкладка частин знижує витрати на пакування та доставку
Формування целюлози (мокрий-прес або сухий-прес) використовує спеціальний інструмент для точного повторення зовнішнього контуру прецизійної деталі, уможливлюючи щільне,-підтягнуте за формою пакування - від одно-порожнистих, одно-детальних конструкцій до багато-лотків із порожнинами, що містять кілька частин одночасно.
Для малого та середнього-точного обладнання (з’єднувачі, штамповані металеві деталі, точні-литі компоненти під тиском, кріплення тощо) ця-можливість узгодження контурів забезпечує дві прямі переваги:
Вища щільність частин-на-упаковку: Формована целюлоза часто підтримує високоефективні багато-гнездові дизайни, дозволяючи одному лотку закріплювати кілька частин і зменшуючи загальне використання пакувального матеріалу. (Ви-високоточний блістерний інструмент із ПЕТ також може досягати складної геометрії, але, як правило, з вищою вартістю інструменту та довшим циклом розробки, ніж формована целюлоза.)
Краще використання обсягу доставки: щільніше прилягання контуру означає менше зайвого простору всередині кожного пакунка, тож той самий контейнер або вантажівка може перевозити більше деталей, - безпосередньо зменшуючи вартість доставки на-одиницю.

5. Вартість інструментів і виробництва: явна перевага перед литтям під тиском
Звичайні пластикові рішення для точного пакування обладнання - ін’єкційними-формованими лотками та блістерними/вакуумними-вставками - зазвичай передбачають значні початкові витрати:
Прес-форми для лиття під тиском: сталеві інструменти, складні конструкції, дорогі модифікації та тривалий час розробки.
Форми для блістерного/вакуумного-формування: Нижча вартість, ніж прес-форми для лиття під тиском, але обмежена досяжна точність і структурна складність, причому вартість необробленого пластикового листа пов’язана з нестабільністю цін на нафту.
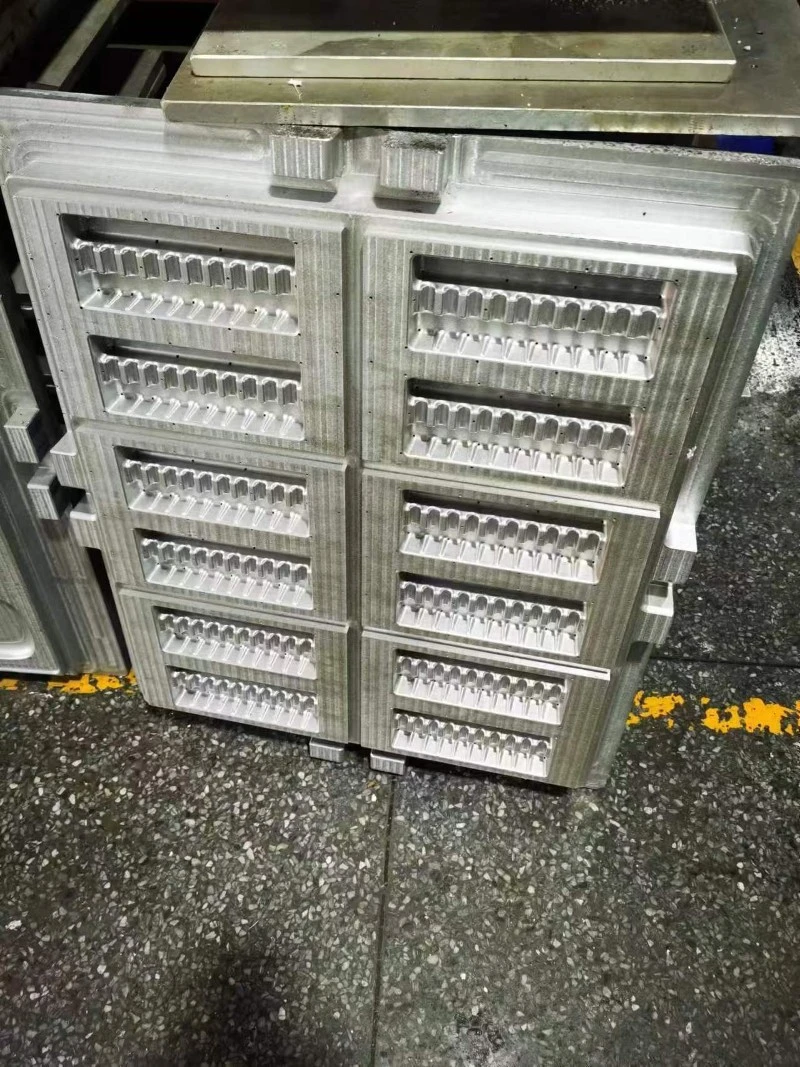
Інструменти для формованої целюлози, як правило, виготовляються з алюмінієвого сплаву або нікелю гальванічним способом, що означаєяк вартість інструменту, так і час виготовлення нижчі, ніж у сталевих прес-форм- головна перевага для малих-–-середніх серій, кількох-лінійок продуктів і будь-яких сценаріїв, що вимагають частої ітерації дизайну та вибірки, значно знижуючи витрати на розробку упаковки під час впровадження нового продукту (NPI).
6. Екологічна відповідність: вибір стає дедалі неминучішим
У міру посилення такої політики, як заборона одноразового{0}}використання пластику та плата за розширену відповідальність виробника (EPR), економічні переваги формованої целюлози та відповідності вимогам порівняно з пластиковою упаковкою стають помітнішими. Формована целюлоза виготовляється в основному з волокна, яке підлягає вторинній переробці, за своєю природою піддається біологічному розкладанню та вторинній переробці, а також відповідає дедалі суворішим нормам щодо упаковки в ЄС, Північній Америці та національним стандартам, а також вимогам щодо розкриття інформації щодо брендів ESG -, допомагаючи експортно-орієнтованим виробникам прецизійних виробів уникнути тарифів, екологічного податку чи-ризику доступу на ринок, пов’язаного з пластиковою упаковкою.
Регуляторні драйвери, на які варто звернути увагу:
Регламент ЄС щодо упаковки та відходів упаковки (PPWR): Регламент (ЄС) 2025/40 набув чинності 11 лютого 2025 року та застосовується в цілому з 12 серпня 2026 року, замінивши попередню Директиву щодо упаковки та відходів упаковки. Він встановлює вимоги-до повторної переробки,-ефективності пакування та (на наступних етапах) мінімальних вимог до переробленого-вмісту -, включаючи правило, що обмежує вільний простір у-електронних комерційних посилках до 40% - з оцінками ефективності повторної переробки та суворішими вимогами щодо-перероблення- масштабу до 2030-х років.
Податок на пластикову упаковку Великобританії (PPT): З квітня 2022 року PPT оподатковує пластикові компоненти упаковки, які містять менше 30% переробленого вмісту, і з 1 квітня 2026 року ставка підвищиться до 228,82 фунтів стерлінгів за тонну. З квітня 2027 року лише пост{6}}споживчий перероблений вміст буде зараховуватися до порогового значення в 30%, що ще більше посилить правила для виробників, які покладаються на пластик упаковка.
Розширена відповідальність виробника (EPR)Схеми в ЄС, Великій Британії та дедалі більшій кількості штатів США перекладають вартість відходів упаковки наприкінці--життя назад на виробника, роблячи придатність упаковки до повторної переробки та вагу матеріалу прямою статтею в рахунку компанії за дотримання вимог.
Корпоративна звітність ESGвимоги (наприклад, Директива ЄС про корпоративну звітність щодо сталого розвитку) дедалі частіше вимагають від виробників розкривати інформацію про склад пакувального матеріалу та придатність до переробки, додаючи репутаційний стимул - окремо від будь-яких прямих податків чи зборів - для зменшення вмісту пластикової упаковки.
Щоб бути збалансованим: для застосувань, які вимагають надзвичайно жорстких допусків на розміри, властивостей захисту від вологи або екранування від електростатичного розряду, пластикова упаковка все ще має тенденцію перевершувати целюлозу за бар’єрними властивостями, стійкістю до вологи, прозорістю та контролем точності. Тому вибір матеріалу має ґрунтуватися на конкретних вимогах до захисту кожної частини -, а це саме те, де професійний структурний дизайн додає цінності.

7. Технічні міркування під час заміни пластикової упаковки
Перехід на лінійці прецизійної фурнітури з пластику на формувану целюлозу – це структурне проектування, а не крапля-заміна матеріалу. Перш ніж визначити рішення, інженери з упаковки зазвичай повинні оцінити:
Вага частини та центр ваги- важчі або нерівномірно збалансовані частини потребують більш товстих стінок і посилення ребер у певних зонах, щоб запобігти здавленню під час ударів кутами чи краями.
Очікувана висота падіння та профіль керування--Роздрібне пакування, що перевозиться вручну, вантаж на палетах і кур’єрська-невелика{2}}посилка мають різні найгірші{3}}висоти падіння та орієнтації удару, які мають перевірятися на відповідність стандартам, таким як ASTM D4169, ISTA або GB/T 4857.
Спосіб і термін доставки- морські вантажні перевезення, авіаперевезення та доставка посилок останньої-милі піддають упаковку різним профілям вібрації та циклам обробки, що впливає на вибір щільності й ребер-структури.
Вплив вологи- формована целюлоза за своєю суттю є більш{1}}чутливою до вологи, ніж пінопласт із закритими-порами, тому для застосування з високою вологістю або ризиком конденсації може знадобитися покриття, підкладка або гібридний дизайн.
Інженери Hesheng зазвичай оцінюють ці змінні під час розробки упаковки, поєднуючи структурний дизайн, вибір процесу мокрого-пресування або сухого-пресування, а також перевірку-випробувань на падіння, щоб оцінити рішення відповідно до фактичного профілю ризику деталі - замість застосування загальної специфікації амортизації.
8. Hesheng: наскрізна--підтримка від проектування до виробництва
Матеріальні переваги перетворюються на реальний захист лише тоді, коли підтримуються інженерними розробками. Hesheng об’єднує команду проектувальників конструкцій і досвід виробництва целюлози методом мокрого{1}}пресування/сухого{2}}пресування, підтримуючи виробників прецизійного обладнання через:
Целюлоза мокрого-пресуваннядля вимог до високої-точності поверхні та багато{1}}структур амортизації на високо-прецизійних деталях;
Суха-формована целюлозадля-вартісних,-великих{1}}застосунків, балансуючи-ефективність витрат і міцність конструкції;
Повний-цикл інженерної підтримки - від структурного проектування та відбору зразків до-перевірки випробувань і масового виробництва.
Незалежно від того, чи передбачає проект заміну-литих піддонів чи вставок з пінопласту EPS/EPP, чи розробку нової точної апаратної структури пакування з нуля, змінні, описані вище - вага частини, профіль падіння, спосіб транспортування та вплив вологи -, як правило, є відправною точкою для обговорення дизайну.