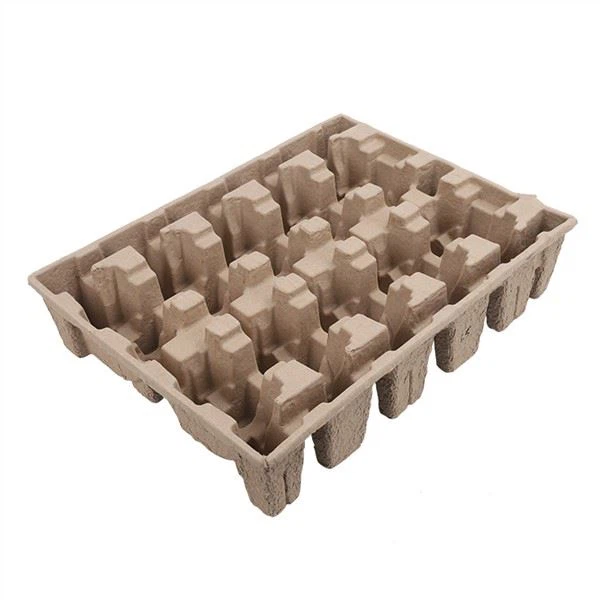
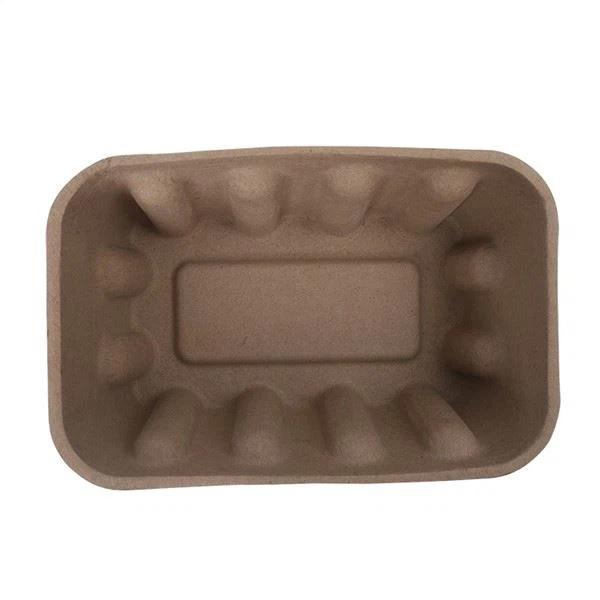
Якість є основою будь-якої успішної програми пакування з формованої целюлози. Один несправний лоток - із тріщиною, діркою чи зміною розмірів - може призвести до пошкодження продукту, скарг клієнтів, повернення та навіть проблем із безпекою (особливо для харчових продуктів чи медичного застосування). Проте контроль якості у виробництві формованої целюлози часто неправильно розуміють -, оскільки матеріал — це «просто папір», деякі виробники (і клієнти) вважають, що якість менш критична, ніж для пластику чи металу. Ніщо не може бути дальшим від істини. Формована целюлоза є складним технічним матеріалом - її якість залежить від точного контролю підготовки волокна, формування, пресування, сушіння та обробки, і невеликі зміни на будь-якому з цих етапів можуть призвести до значних дефектів. У цій статті ми надаємо вичерпний посібник із контролю якості лотка для формованої целюлози: поширені дефекти, їх першопричини, методи запобігання, стандарти перевірки (AQL, плани відбору зразків), процедури контролю якості в-процесі та кінцеві та найкращі практики виробника. Незалежно від того, чи є ви інженером із якості на підприємстві з виробництва формованої целюлози, інженером із упаковки, який вибирає формовану целюлозу для своїх продуктів, чи фахівцем із закупівель, який оцінює постачальників, цей посібник повинен дати вам знання, які допоможуть забезпечити постійні, високо{11}}якісні лотки для формованої целюлози.
Чому контроль якості формованої целюлози важливий
Перш ніж занурюватися в деталі, давайте визначимо, чому контроль якості є таким критичним у виробництві формованої целюлози.
1. Захист продукту залежить від постійної якості.Основною функцією формованого лотка для целюлози є захист продукту всередині - від ударів, вібрації, стиснення та стирання. Несправний лоток (наприклад, з тріщиною, тонкою стінкою або зміною розмірів) може не забезпечити належного захисту, що призведе до пошкодження продукту. Для високо-вартісних продуктів (електроніки, медичних приладів, точних інструментів) один пошкоджений продукт може коштувати сотні чи тисячі доларів - набагато дорожче, ніж вартість самого лотка.
2. Харчова та медична безпека вимагає відсутності дефектів.Для продуктів харчування та медицини контроль якості – це не лише захист -, це й безпека. Лоток з отвором, нещільне волокно або забруднення можуть поставити під загрозу безпеку харчових продуктів або медичного продукту всередині, що потенційно може призвести до харчових захворювань, інфекцій або порушень нормативних документів. Для цих програм допуск до дефектів фактично дорівнює нулю - кожен лоток має відповідати суворим стандартам якості.
3. Автоматизовані пакувальні лінії вимагають постійних розмірів.Багато продуктів пакуються за допомогою автоматизованих пакувальних ліній - роботів або машин, які поміщають продукт у лоток, закривають коробку та наносять етикетки. Ці лінії відкалібровані для певних розмірів лотка, і навіть невелика зміна розмірів (0,5-1 мм) може спричинити зминання, неправильне подавання або пошкодження продукту. Для автоматизованих ліній узгодженість розмірів має вирішальне значення, і це вимагає суворого контролю якості.
4. На сприйняття бренду впливає якість упаковки.У споживацьких-продуктах упаковка є частиною досвіду бренду. Лоток із видимими дефектами (знебарвлення, згустки волокон, шорсткі краї, неоднорідне оздоблення поверхні) може зробити продукт виглядаючим дешевим або низько{2}}якісним -, навіть якщо сам продукт чудовий. Для брендів преміум-класу якість упаковки є прямим відображенням якості бренду - і вимагає суворого контролю якості.
5. Вартість низької якості висока.Вартість низької якості (COPQ) -, включаючи дефекти, переробку, брухт, повернення, скарги клієнтів і втрату бізнесу - зазвичай становить 10-30% доходу компаній-виробників. Для виробників формованої целюлози низька якість може призвести до: (a) брухту (дефектні лотки, які необхідно переробити, витрачаючи матеріал і енергію); (b) переробка (лотки, які потребують додаткової обробки для усунення дефектів); (c) повернення клієнтом (лотки, відхилені клієнтом, що призводить до витрат на доставку та втрати доходу); (d) скарги споживачів (шкодять репутації виробника); (e) втрачений бізнес (клієнти переходять до конкурентів з кращою якістю). Інвестиції в контроль якості зменшують усі ці витрати – і зазвичай окупаються багаторазово.
Поширені дефекти формованої целюлози: виявлення, основні причини та запобігання
Давайте розглянемо найпоширеніші формовані дефекти целюлози - як їх визначити, що їх викликає та як їм запобігти.
1. Тріщини і розриви.
- Ідентифікація:Видимі тріщини або розриви на стінці лотка, як правило, по кутах, краях або в місцях сильного навантаження. Тріщини можуть бути частковими (не на всю товщину стіни) або повними (через стіну, створюючи отвір).
- Основні причини:(a) Недостатнє відкладення волокна в зоні тріщини (тонка стінка); (b) Надмірне висихання (лоток стає занадто сухим і крихким, тріскається під час транспортування або виймання з форми); (c) Грубе виймання з форми (лоток прилипає до форми та рветься під час вилучення); (d) Надмірна сила натискання (лоток надто сильно стискається, що спричиняє тріщини); (e) Проблеми з якістю волокон (короткі волокна, погане з’єднання волокон, недостатня міцність смоли у вологому стані); (f) Механічні пошкодження під час обробки або обрізки.
- Профілактика:(a) Оптимізація параметрів формування (час занурення, рівень вакууму) для забезпечення рівномірного осадження волокна; (b) Контролюйте температуру та час сушіння для досягнення цільового вмісту вологи (6-10%) - не надто сухо; (c) Використовуйте засоби для звільнення від форми або оптимізуйте обробку поверхні форми, щоб запобігти прилипанню; (d) Оптимізація сили та часу пресування; (e) Використовуйте відповідні суміші волокон і рівень міцності смоли у вологому стані; (f) Впровадити процедури дбайливого поводження та оптимізувати обладнання для обрізки.
2. Дірки та шпильки.
- Ідентифікація:Маленькі отвори (шпильки) або більші отвори в стінці лотка, як правило, викликані недостатнім відкладенням волокон або грудками волокон, які випадають після висихання.
- Основні причини:(a) Недостатнє осадження волокна (тонка стінка або оголена пляма на формі); (b) Згустки волокон, які не з’єднуються належним чином і випадають після висихання; (c) Забруднювачі в целюлозі (пластик, метал, бруд), які утворюють отвори під час видалення; (d) Пошкодження сітчастого сита (отвори в сітці формувальної форми, які створюють відповідні отвори у виробі); (e) Надмірний вакуум під час формування (волокна протягуються крізь сітку, створюючи тонкі плями).
- Профілактика:(a) Оптимізація параметрів формування та перевірка форм для рівномірного осадження волокон; (b) Покращення просіювання та очищення пульпи для видалення грудок і забруднень; (c) регулярно перевіряти та замінювати пошкоджені сітчасті екрани; (d) Оптимізація рівня вакууму; (e) Використовуйте целюлозу з відповідною довжиною волокон і ступенем помолу.
3. Варіація розмірів.
- Ідентифікація:Лотки, які не відповідають зазначеним розмірам - занадто великі, занадто малі, деформовані або мають невідповідні розміри порожнин. Відхилення розмірів зазвичай вимірюють штангенциркулями, мікрометрами або оптичними вимірювальними системами.
- Основні причини:(a) Непослідовне відкладення волокон (більше волокон=більших розмірів, менше волокон=менших); (b) Непостійне сушіння (над-сушіння викликає усадку, недостатнє-сушіння викликає розширення); (c) Знос або пошкодження форми (форма змінює форму з часом, що призводить до зміни розмірів); (d) Непостійне пресування (змінний тиск або температура призводить до змінного стиснення); (e) Варіативність волокон (різні суміші волокон по-різному дають усадку під час сушіння); (f) Зміни вологості (формована целюлоза поглинає вологу з повітря, розширюючись при високій вологості та стискаючись при низькій вологості).
- Профілактика:(a) Впровадити суворий контроль процесу щодо параметрів формування, пресування та сушіння; (b) регулярно перевіряти та обслуговувати форми (замінювати зношені або пошкоджені форми); (c) Використовувати постійні суміші волокон і якість целюлози; (d) контроль виробничого середовища (температура, вологість); (e) запровадити вимірювання розмірів у-процесі та за потреби налаштувати параметри процесу; (f) Для застосування з жорсткими-допусками використовуйте термоформовану (гаряче-пресовану) формовану целюлозу (яка має більш жорсткі допуски, ніж-перенесене формування).
4. Зміна кольору та фарбування.
- Ідентифікація:Незвичайний колір, плями або плями на поверхні лотка - пожовтіння, потемніння, сірі плями або непостійний колір. Зміна кольору може бути рівномірною (весь лоток неправильного кольору) або локальною (плями або смуги).
- Основні причини:(a) Забруднення целюлози (бруд, чорнило, пластик або інші забруднення у переробленому папері); (b) Неоднорідна суміш волокон (різні партії переробленого паперу мають різні кольори); (c) Неконсистенція барвника (неправильна кількість барвника або погане змішування барвника); (d) Над-сушіння або надмірна температура сушіння (спричиняє пожовтіння або побуріння, особливо для вибіленої целюлози); (e) Зараження пліснявою (зростання плісняви або цвілі на вологих лотках перед сушінням, що спричиняє темні плями); (f) Якість води (високий вміст заліза або інших мінеральних речовин у технологічній воді викликає фарбування).
- Профілактика:(a) Впровадити суворий контроль якості целюлози - просіювання та очищення целюлози для видалення забруднюючих речовин, використання постійних джерел волокна; (b) Впроваджувати системи точного дозування та змішування барвників; (c) Контролюйте температуру та час сушіння (уникайте пере-сушіння); (d) Звести до мінімуму час між формуванням і висиханням (щоб запобігти розвитку цвілі); (e) використовувати відфільтровану або оброблену технологічну воду; (f) Для білих/вибілених продуктів використовуйте високо-білену целюлозу та запроваджуйте суворий контроль забруднення.
5. Згустки волокон і агломерати.
- Ідентифікація:Видимі згустки або агломерати волокна на поверхні лотка або в стіні. Згустки створюють грубі плями, нерівну обробку поверхні та потенційні слабкі місця.
- Основні причини:(a) Неповне перетворення целюлози (папір не повністю розщеплений на окремі волокна, залишаючи грудки); (b) Недостатнє просіювання целюлози (згустки проходять крізь сито й досягають формувальної форми); (c) повторна агломерація волокон (волокна злипаються разом після варіння целюлози через погане перемішування або неправильну консистенцію целюлози); (d) Смола, що підвищує міцність у вологому стані, або інші добавки, які спричиняють агломерацію волокон, якщо їх неправильно змішати.
- Профілактика:(a) Оптимізація параметрів варіння (час, температура, перемішування) для забезпечення повного відділення волокон; (b) Використовуйте відповідне просіювання пульпи (дрібні сітки для видалення грудок); (c) Підтримуйте належну консистенцію пульпи та безперервне перемішування в резервуарі для зберігання; (d) Оптимізація дозування та змішування добавок для запобігання агломерації; (e) Для високо{0}}якісних/гладких-поверхневих виробів використовуйте рафіновану целюлозу (більш подрібнені волокна мають меншу ймовірність злипання).
6. Сліди від сітки та текстури поверхні.
- Ідентифікація:Видимий сітчастий візерунок на поверхні лотка (для перенесення-формованих виробів) або неоднорідна текстура поверхні (шорсткі плями, гладкі плями, нерівне покриття). Для термоформованих продуктів проблеми текстури поверхні можуть включати нерівну гладкість, подряпини або сліди від натискання.
- Основні причини:(a) Сітчастий візерунок (сітчастий екран формувальної форми залишає візерунок на поверхні лотка - це нормально для переміщення-формованих виробів, але може вважатися дефектом для преміум-додатків); (b) Зношена або пошкоджена сітчаста сітка (створює неоднорідну текстуру поверхні); (c) Непослідовне осадження волокон (створює шорстку або нерівну поверхню); (d) Проблеми з прес-формами (для термоформованих виробів - зношені, подряпані або забруднені прес-форми створюють дефекти поверхні); (e) Невідповідні параметри пресування (змінна температура, тиск або час призводять до невідповідної обробки поверхні).
- Профілактика:(a) Для високоякісної/гладкої-поверхні використовуйте термоформовану (гаряче{1}}пресовану) целюлозу (що усуває сітчасті сліди); (b) регулярно перевіряти та замінювати сітчасті сита та прес-форми; (c) Оптимізація параметрів формування та пресування для стабільної обробки поверхні; (d) регулярно очищайте форми для видалення накопичення волокон і забруднень; (e) Для виробів, виготовлених із перенесення-формування, вкажіть прийнятну текстуру поверхні в специфікації продукту (сітчасті сліди є нормальним явищем і не повинні вважатися дефектами, якщо вони не є надмірними).
7. Викривлення та спотворення.
- Ідентифікація:Неплоскі лотки - деформовані, скручені або вигнуті. Викривлення перешкоджає правильному складанню, може спричинити проблеми з підгонкою виробу чи коробки та призвести до автоматичних застрягань лінії.
- Основні причини:(a) Нерівномірне висихання (одна сторона висихає швидше за іншу, викликаючи нерівномірну усадку та викривлення); (b) Непослідовне осадження волокон (більш товсті ділянки стискаються більше, ніж тонкі, викликаючи викривлення); (c) Неналежна опора форми для сушіння (лоток не підтримується належним чином під час сушіння, що спричиняє провисання або викривлення); (d) Поглинання вологи після висихання (лоток нерівномірно поглинає вологу з повітря, спричиняючи викривлення); (e) Проблеми пресування (для термоформованих продуктів - нерівномірна сила пресування або температура спричиняє деформацію).
- Профілактика:(a) Оптимізуйте параметри сушіння для рівномірного сушіння (використовуйте відповідні форми для сушіння, які рівномірно підтримують лоток); (b) Забезпечити послідовне осадження волокон; (c) Для термоформованих виробів оптимізувати параметри пресування та вирівнювання форми; (d) Контролюйте середовище зберігання (температуру, вологість), щоб запобігти поглинанню вологи; (e) Для плоских лотків скористайтеся етапом розправлення після сушіння (притисніть лоток до пласку, поки він ще трохи теплий).
8. Запах і виділення-газів.
- Ідентифікація:Незвичайний або неприємний запах із лотка - затхлий, хімічний або паперовий запах. Запах особливо важливий для харчових і медичних застосувань, де він може вплинути на смак, запах або безпеку продукту.
- Основні причини:(a) Зростання плісняви або плісняви (з мокрих лотків, які зберігалися занадто довго до висихання); (b) залишкові хімічні речовини (смоли, барвники, покриття чи інші добавки, які виділяють -газ); (c) Забруднення целюлози (забруднений перероблений папір із залишковими хімікатами або запахами); (d) Неадекватне сушіння (волога призводить до появи цвілі та затхлого запаху); (e) Умови зберігання (зберігання лотків у вологому або забрудненому середовищі).
- Профілактика:(a) Звести до мінімуму час між формуванням і висиханням; (b) використовувати харчові-добавки та покриття (для харчових/медичних застосувань); (c) Впровадити строгий контроль якості целюлози, щоб уникнути забруднення волокна; (d) Забезпечте належне сушіння для цільового вмісту вологи (6-10%); (e) Зберігайте лотки в чистих, сухих, добре провітрюваних приміщеннях; (f) Для харчових/медичних застосувань проведіть перевірку запаху як частину КЯ (наприклад, сенсорна оцінка або газова хроматографія).
9. Забруднення (сторонні матеріали).
- Ідентифікація:Сторонні матеріали, вбудовані в лоток або прикріплені до нього - фрагменти пластику, шматки металу, бруд, комахи, волосся чи інші забруднення. Забруднення є критичним дефектом для харчових і медичних застосувань.
- Основні причини:(a) Забруднення целюлози (перероблений папір містить пластик, метал або інші забруднення, які не повністю видаляються під час перевірки); (b) Виробниче середовище (пил, бруд, комахи чи інші забруднення у виробничій зоні); (c) Знос обладнання (металеві фрагменти від зношеного обладнання); (d) Персонал (волосся, волокна одягу або інші особисті забруднення); (e) Зберігання та транспортування (забруднення під час зберігання або транспортування).
- Профілактика:(a) Запровадити багато{0}}ступеневе просіювання та очищення целюлози (грохоти грубої очистки, сита тонкого очищення, відцентрові очисники, магнітні сепаратори для металу); (b) підтримувати чисте виробниче середовище (регулярне прибирання, боротьба зі шкідниками, фільтрація повітря для застосування в чистих приміщеннях); (c) Впровадити програми технічного обслуговування обладнання для запобігання зносу та утворення осколків металу; (d) Виконуйте протоколи гігієни персоналу (сітки для волосся, рукавички, чистий одяг, миття рук); (e) Використовуйте чисті закриті контейнери для зберігання та транспортування; (f) Для харчових/медичних застосувань запровадьте виявлення сторонніх матеріалів (детектори металу, рентгенівські промені або візуальний огляд) як останній етап контролю якості.
10. Слабка міцність і погана амортизація.
- Ідентифікація:Лотки, які не відповідають зазначеним вимогам щодо міцності чи амортизації - вони руйнуються під навантаженням, легко рвуться або не забезпечують належного захисту від ударів. Слабку міцність зазвичай визначають за допомогою випробування на стиск, випробування на падіння або випробування на розрив.
- Основні причини:(a) Недостатнє відкладення волокон (тонкі стінки); (b) Низька якість волокна (короткі волокна, низька міцність зв’язку); (c) Недостатня смола міцності у вологому стані (лоток втрачає міцність у вологому стані); (d) Непостійне пресування (для термоформованих виробів - недостатній тиск призводить до низької щільності та низької міцності); (e) Надмірна вологість (волога розм’якшує волокно та знижує міцність); (f) Проблеми з конструкцією (неадекватні ребра, погана конструкція порожнини або недостатня товщина стінки для навантаження).
- Профілактика:(a) Оптимізувати параметри формування для адекватного осадження волокна та товщини стінки; (b) Використовуйте відповідні суміші волокон (довші волокна для більшої міцності); (c) Використовуйте відповідний рівень міцності у вологому стані (особливо для -чутливих до вологи застосувань); (d) Оптимізація параметрів пресування для термоформованих виробів; (e) контроль вмісту вологи (висушити до 6-10% і зберігати в сухих умовах); (f) Оптимізувати конструкцію (додати ребра, збільшити товщину стінки або змінити конструкцію порожнини для конкретного навантаження); (g) Проводьте регулярні випробування міцності (стиск, падіння, розрив) як частину КЯ.
Стандарти перевірки та плани відбору проб
Контроль якості вимагає чітких стандартів перевірки та статистично обґрунтованих планів відбору проб. Ось як їх налаштувати для формованих лотків для целюлози.
1. Визначте критерії прийнятності.Першим кроком є визначення чітких, вимірних критеріїв прийнятності для кожного типу дефекту. Це має бути задокументовано в специфікації продукту або в угоді про якість між виробником і замовником. Типові критерії включають:
- Критичні дефекти:Дефекти, які можуть спричинити проблеми з безпекою (забруднення, отвори для харчових/медичних застосувань, слабка міцність, яка може спричинити пошкодження продукту). Критерій приймання: 0 (допускається відсутність дефектів).
- Основні дефекти:Дефекти, які суттєво впливають на функціональність або зовнішній вигляд (тріщини, великі отвори, коливання розмірів за межами допуску, викривлення, що перешкоджає складанню). Критерій прийнятності: зазвичай AQL 0,65 або 1,0 (див. нижче).
- Дрібні дефекти:Дефекти, які не впливають на функціональність, але можуть вплинути на зовнішній вигляд (невеликі згустки волокон, незначна зміна кольору, незначна зміна текстури поверхні). Критерій прийнятності: зазвичай AQL 2,5 або 4,0.
2. Використовуйте плани вибірки AQL (Прийнятна межа якості).AQL — це міжнародний стандарт (ANSI/ASQ Z1.4 / ISO 2859-1) для перевірки зразків. Він визначає, скільки одиниць перевіряти (розмір вибірки) і скільки дефектів є прийнятними (номер прийняття) на основі розміру партії та бажаного рівня AQL. Для лотків для формованої целюлози типові рівні AQL:
- Критичні дефекти:AQL 0 (100% перевірка або дуже вузька вибірка)
- Основні дефекти:AQL 0,65 або 1,0
- Дрібні дефекти:AQL 2,5 або 4,0
Наприклад, для партії з 5000 лотків з AQL 1.0 для основних дефектів розмір вибірки становить 50 лотків, а число прийнятності дорівнює 1 (якщо виявлено 1 або менше великих дефектів, партія приймається; якщо знайдено 2 або більше, партія відхиляється). Для AQL 2.5 для незначних дефектів розмір вибірки становить 50, а прийнятне число становить 3.
3. Проводити перевірку в кілька етапів.Контроль якості не повинен обмежуватися кінцевою перевіркою - його слід впроваджувати на кількох етапах виробничого процесу, щоб виявити дефекти на ранній стадії (коли їх дешевше виправити):
- Перевірка сировини:Перевірте вхідне волокно, добавки та покриття на якість і консистенцію. Перевірте ступінь заморожування целюлози, довжину волокон, вміст вологи та забруднення.
- Перевірка в-процесі:Перевірте вироби на ключових етапах виробництва - після формування (перевірте осадження волокон, вагу вологого стану), після пресування (перевірте розміри, обробку поверхні), після сушіння (перевірте вміст вологи, розміри, викривлення), після обробки (перевірте обрізання, покриття, друк). У -процесі інспектування зазвичай використовуються менші розміри вибірки (наприклад, 5-10 штук на годину або за виробничий цикл) і зосереджується на параметрах процесу, а не на кінцевій якості.
- Остаточна перевірка:Перевірте готову продукцію перед відправленням, використовуючи плани відбору проб AQL. Остаточна перевірка охоплює всі типи дефектів - візуальних, розмірних, функціональних та (для харчових продуктів/медичної) безпеки.
- Перевірка доставки:Перевірте упаковані продукти перед відправленням - перевірте цілісність упаковки, маркування, кількість і палетування.
4. Використовуйте відповідні засоби вимірювання.Для різних дефектів потрібні різні вимірювальні інструменти:
- Візуальний огляд:Навчені інспектори, які використовують стандартизоване освітлення (наприклад, 1000 люкс) і візуальні засоби (збільшувальні скла, еталони порівняння). Для -великого виробництва можна використовувати автоматизовані системи огляду.
- Розмірні вимірювання:Штангенциркулі, мікрометри, висотоміри або оптичні вимірювальні системи (для високо-точних застосувань). Основні розміри слід вимірювати в кількох точках (наприклад, довжину, ширину, висоту, розмір порожнини, товщину стінки в 3+ точках).
- Вимірювання ваги:Прецизійні ваги (роздільна здатність 0,1 г) для вимірювання ваги лотка (що корелює з відкладенням волокон і товщиною стінок).
- Вимірювання вмісту вологи:Вологоміри (штифтового чи безштифтового типу) або метод -сушіння в печі (ASTM D4442) для вимірювання вмісту вологи (цільове значення: 6-10%).
- Випробування на міцність:Тестери на стиск (для вимірювання навантажувальної здатності стека), тестери на падіння (для захисту від ударів), тестери на розрив (на міцність на розрив) або тестери на розрив (для стійкості до проколів).
- Випробування ESD (якщо застосовно):Вимірювачі поверхневого опору (мегаомметри) і монітори пластини заряду (час спадання заряду).
- Перевірка безпечності харчових продуктів (якщо є):Міграційне тестування (на відповідність контакту з харчовими продуктами), мікробне тестування (на біонавантаження) та сенсорна оцінка (на запах/смак).
У-контролі якості процесу: своєчасне виявлення дефектів
У-процесі КЯ є найбільш економічно{1}}ефективною формою контролю якості - він виявляє дефекти на ранній стадії, коли їх дешевше виправити (до того, як подальша обробка додасть більше цінності), і допомагає виявити проблеми процесу, перш ніж вони призведуть до великої кількості бракованих продуктів. Ось як запровадити ефективний-контроль якості для виробництва формованої целюлози.
1. Моніторинг підготовки пульпи.Стадія підготовки целюлози є основою якості - невідповідна целюлоза призводить до неоднорідних продуктів. Основні параметри для моніторингу:
- Консистенція м'якоті:Співвідношення клітковини-до-води (зазвичай 0,5-2%). Виміряйте тестером консистенції або взявши зразок і зваживши сухе волокно. Непостійна консистенція призводить до змінного відкладення волокон і товщини стінки.
- Вільність (швидкість дренування):Вимірюється в мл CSF (канадський стандарт вільності), зазвичай 300-600 мл. Нижча ступінь помолу=повільніше дренаж=тонше осадження волокон=більш гладка поверхня, але довший час циклу. Повільність впливає на час формування, щільність продукту та якість поверхні.
- pH:Зазвичай 6,5-8,5 (від нейтрального до слаболужного). РН впливає на з’єднання волокон і міцність смоли у вологому стані. Виміряйте pH-метром або pH-папером.
- температура:Зазвичай 40-60 градусів за Цельсієм (тепла вода пришвидшує перетворення целюлози та покращує зчеплення волокон). Виміряйте термометром.
- Адитивні рівні:Вологостійку смолу, барвник, ESD добавки та інші добавки слід дозувати точно (за допомогою автоматизованих систем дозування) і періодично перевіряти. Невідповідні рівні добавок призводять до нестабільної міцності, кольору та характеристик ESD.
- забруднення:Візуально перевірте целюлозу на наявність забруднень (пластик, метал, бруд, згустки волокна). Використовуйте обладнання для просіювання та очищення пульпи, щоб видалити забруднення.
2. Моніторинг процесу формування.Етап формування визначає основну форму, товщину стінок і розподіл волокон лотка. Основні параметри для моніторингу:
- Час занурення:Час занурення форми в суспензію целюлози (зазвичай 2-10 секунд). Довший час занурення=більше відкладення волокон=товщі стінки. Точний моніторинг і контроль часу занурення (за допомогою автоматизованих формувальних машин).
- Рівень вакууму:Вакуумне всмоктування використовується для осадження волокон на форму (зазвичай 0,3-0,8 бар). Вищий вакуум=швидше осадження волокон=більш рівномірний розподіл волокон, але потенційно більше протягування волокон. Контролюйте рівень вакууму за допомогою вакуумметра.
- Час зневоднення:Час, протягом якого форма витримується з суспензії із застосуванням вакууму (зазвичай 2-5 секунд). Зневоднення видаляє надлишок води перед перенесенням. Контролюйте час зневоднення та рівень вакууму.
- Мокра вага:Вага мокрого лотка після формування та зневоднення (перед сушінням). Вага у вологому стані корелює з відкладенням волокон і товщиною стінки - це швидкий, не-деструктивний спосіб контролювати консистенцію формування. Зважте 5-10 вологих лотків на годину та порівняйте з цільовим діапазоном.
- Візуальний огляд:Візуально перевірте вологі лотки на наявність рівномірного відкладення волокон, голих плям, грудок волокон і пошкоджень. Найкраще це робити на формувальній машині, де проблеми можна негайно виправити.
3. Контроль процесу пресування (для термоформованих виробів).Стадія пресування визначає щільність, обробку поверхні та точність розмірів термоформованих лотків. Основні параметри для моніторингу:
- Температура пресування:Зазвичай 150-220 градусів Цельсія. Монітор за допомогою термопар або інфрачервоних датчиків. Непостійна температура призводить до нерівномірної обробки поверхні та вмісту вологи.
- Тиск пресування:Зазвичай 30-100 бар. Монітор з манометрами. Непостійний тиск призводить до непостійної щільності та міцності.
- Час пресування:Зазвичай 10-30 секунд. Точний моніторинг і контроль. Невідповідний час призводить до невідповідного вмісту вологи та обробки поверхні.
- Вирівнювання форми:Верхня і нижня прес-форми повинні бути ідеально вирівняні. Періодично перевіряйте вирівнювання (наприклад, щодня або під час зміни форми). Невідповідність призводить до нерівномірного пресування, зміни розмірів і пошкодження форми.
- Чистота цвілі:Форми для пресування слід регулярно (наприклад, щодня) очищати для видалення накопичення волокон і забруднень. Брудні форми спричиняють дефекти поверхні та можуть пошкодити продукт.
4. Контроль процесу сушіння.Етап сушіння видаляє вологу і визначає кінцевий вміст вологи, розміри та міцність лотка. Основні параметри для моніторингу:
- Температура сушіння:Зазвичай 120-180 градусів Цельсія. Контролюйте за допомогою термопар у кількох точках сушильного тунелю. Непостійна температура призводить до непостійного вмісту вологи та викривлення.
- Час висихання:Зазвичай 5{2}}15 хвилин для стандартних лотків, 3-8 хвилин для термоформованих (попередньо висушених у пресі). Контролюйте швидкість конвеєра (який визначає час сушіння).
- Потік повітря:Циркуляція гарячого повітря в сушильному тунелі впливає на рівномірність сушіння. Контролюйте потік повітря за допомогою анемометрів і забезпечуйте рівномірний розподіл.
- Кінцева вологість:Найважливіший параметр сушіння - становить 6-10% для більшості продуктів. Вимірюйте вологість 5-10 лотків на годину за допомогою вологоміра. Занадто сухий=крихкий, розтріскується, надмірна усадка; занадто вологий=низька міцність, розвиток цвілі, викривлення.
- Перевірка розмірів:Після висихання виміряйте основні розміри (довжину, ширину, висоту, розмір порожнини) 5-10 лотків на годину. Висихання спричиняє усадку (зазвичай 2-5%), а зміна розмірів вказує на проблеми висихання або проблеми з відкладенням волокон.
5. Моніторинг фінішного процесу.Етап фінішної обробки (обрізка, покриття, друк, тиснення) додає останні штрихи та може призвести до дефектів, якщо не контролювати. Основні параметри для моніторингу:
- Обрізка:Перевірте обрізані краї на наявність чистих, точних зрізів - без рваних країв, розривів або неповних зрізів. Перевірте розміри обрізки (обрізаний лоток повинен відповідати вказаним розмірам). Регулярно перевіряйте обрізні плашки на гостроту та вирівнювання.
- Покриття:Перевірте, щоб покриття - було рівномірним, без голих плям, розтікань або крапель. Перевірте вагу покриття (за допомогою вагоміра покриття або шляхом зважування до та після нанесення покриття). Для харчових-покриттів переконайтеся, що це харчові-покриття та нанесено вказаної товщини.
- Друк:Перевірте якість друку - чітко, розбірливо, без плям, без пропущеного тексту, правильний колір. Перевірка реєстрації друку (вирівнювання кількох кольорів). Перевірте адгезію чорнила (чорнило не повинно стиратися - перевірте скотчем або протріть).
- Тиснення/дебосування:Перевірте рельєфні/дебоксовані елементи - чіткі, постійна глибина, відсутність неповного тиснення. Перевірте вирівнювання (тиснення має бути в правильному положенні).
Остаточний контроль якості: забезпечення якості-готовності до відправлення
Остаточний контроль якості є останньою лінією захисту перед відправленням продукції клієнту. Він має бути вичерпним, статистично достовірним і задокументованим. Ось як реалізувати ефективний кінцевий контроль якості.
1. Ідентифікація партії та відстеження.Кожна виробнича партія має бути чітко визначена номером партії, а всі записи КЯ мають бути пов’язані з номером партії. Це забезпечує можливість відстеження - якщо буде виявлено проблему з якістю, ви зможете відстежити її до конкретної партії виробництва, визначити першопричину та вжити заходів для виправлення (включно з відкликанням інших партій, якщо необхідно). Записи партії мають містити: дату виробництва, машину/лінію, оператора, номери партій сировини, параметри процесу,-результати контролю якості в процесі, остаточні результати контролю якості та пункт призначення.
2. Вибіркова перевірка AQL.Як обговорювалося раніше, використовуйте плани відбору проб AQL (ANSI/ASQ Z1.4 / ISO 2859-1) для остаточної перевірки. Перевірка повинна охоплювати:
- Візуальний огляд:Перевірте наявність усіх візуальних дефектів -: тріщин, розривів, дірок, зміни кольору, згустків волокон, слідів сітки, проблем із текстурою поверхні, забруднення, дефектів друку, дефектів покриття, дефектів тиснення. Використовуйте стандартизоване освітлення та наочні засоби.
- Перевірка розмірів:Виміряйте основні розміри -: довжину, ширину, висоту, розмір порожнини, товщину стінки (у кількох точках), розміри обрізки країв. Порівняйте зі специфікацією з допусками. Використовуйте калібровані штангенциркулі, мікрометри або оптичні вимірювальні системи.
- Перевірка ваги:Зважте кожен лоток із зразком і порівняйте з цільовим діапазоном ваги. Вага є хорошим показником відкладення волокон і консистенції товщини стінок.
- Перевірка вмісту вологи:Виміряйте вологість лотків із зразками та порівняйте з цільовим діапазоном (6-10%).
- Функціональна перевірка (за наявності):Тест на стек (перевірте, чи лоток надійно з’єднується з продуктом та іншими лотками), тест на придатність (перевірте, чи продукт правильно вставляється в порожнину), тест на ESD (виміряйте опір поверхні), тест на безпечність харчових продуктів (міграція, мікроби, запах).
- Перевірка упаковки:Перевірте зовнішню упаковку (гофроящики, піддони, стретч-плівку) на цілісність, правильне маркування, правильну кількість і правильне палетування.
3. Розміщення перевірених партій.На основі кінцевих результатів контролю якості кожна партія розподіляється таким чином:
- прийнято:Партія відповідає всім критеріям прийнятності - її схвалено для відправлення.
- Відхилено:Партія не відповідає одному чи кільком критеріям прийнятності - її поміщено на карантин для подальшої оцінки. Відбраковані партії можуть бути: (a) перероблені (якщо дефект можна виправити -, наприклад, повторне-обрізання, повторне-покриття, повторний-друк); (b) знижений (якщо дефект незначний і продукт можна використовувати для менш вимогливого застосування); (c) злом (якщо дефект не можна виправити - продукт переробляється назад у процес целюлози); (d) повертається на виробничу лінію для повторної-обробки.
- Умовне прийняття (відхилення):У рідкісних випадках партія може бути прийнята із задокументованим відхиленням -, якщо дефект незначний, не впливає на функціональність або безпеку, і клієнт дає письмову згоду. Відхилення мають бути рідкісними, задокументованими та відстежуватись - вони не повинні замінювати належний контроль якості.
4. Збережені зразки.Для кожної виробничої партії зберігайте зразок із 5–20 лотків (залежно від продукту та вимог клієнта) протягом визначеного періоду (зазвичай 3–6 місяців або довше для медичних/фармацевтичних продуктів). Збережені зразки дозволяють перевірити якість, якщо виникне скарга клієнта, і вони є довідкою для порівняння з майбутнім виробництвом. Зберігайте збережені зразки в контрольованому середовищі (температура, вологість) з чіткою ідентифікацією партії.
5. Документація та записи контролю якості.Усі дії з контролю якості мають бути задокументовані - планами перевірок, записами перевірок, результатами випробувань, записами про розміщення партій, звітами про невідповідності, звітами про коригувальні дії та записами скарг клієнтів. Документація має бути повною, точною та доступною для відновлення. Для сертифікованих виробників (ISO 9001, ISO 13485) документація контролю якості є обов’язковою -, а також важливою для безперервного вдосконалення та перевірок клієнтів.
Рекомендації виробника: формування культури якості
Ефективний контроль якості — це не лише перевірка -, це формування культури якості в усій організації. Ось найкращі практики, яких дотримуються провідні виробники формованої целюлози.
1. Впровадити офіційну систему управління якістю (СУЯ).СУЯ – це структурована система політик, процедур і процесів, яка забезпечує постійну якість. Провідні виробники сертифіковані відповідно до ISO 9001 (загальне управління якістю) або, для медичних/фармацевтичних застосувань, ISO 13485 (управління якістю медичних пристроїв). СУЯ забезпечує: (a) документовані процедури для всіх ключових процесів; (b) чіткі ролі та відповідальність; (c) вимоги до навчання та компетентності; (d) програми калібрування та технічного обслуговування обладнання; (e) контроль документів; (f) процеси невідповідності та коригувальних дій; (g) внутрішні аудити; (h) аналіз керівництва. Впровадження СУЯ є основою незмінної якості.
2. Інвестиції в автоматизацію та контроль процесів.Постійна якість вимагає узгоджених процесів -, і найкращий спосіб досягти узгоджених процесів – автоматизація. Провідні виробники інвестують у: (a) автоматизовану підготовку целюлози (послідовне варіння целюлози, сортування, дозування добавок); (b) автоматичні формувальні машини (точний контроль часу занурення, рівня вакууму, часу зневоднення); (c) автоматичні пресувальні машини (точний контроль температури, тиску, часу); (d) автоматизовані сушильні тунелі (точний контроль температури, рівномірний потік повітря, контроль швидкості конвеєра); (e) автоматизована обрізка та обробка; (f)-системи поточного контролю (системи бачення, датчики ваги, датчики вологи), які виявляють дефекти в реальному часі та автоматично коригують параметри процесу. Автоматизація зменшує людську помилку, покращує послідовність і підвищує ефективність виробництва.
3. Впровадити статистичний контроль процесу (SPC).SPC — це метод моніторингу та керування параметрами процесу за допомогою статистичних методів. Провідні виробники використовують SPC для: (а) моніторингу ключових параметрів процесу (час занурення, рівень вакууму, температура пресування, температура сушіння, вміст вологи, вага, розміри) у режимі реального часу; (b) виявляти зміни процесу до того, як вони призведуть до дефектів (за допомогою контрольних діаграм - X-гістів/R, p-діаграм, c-діаграм); (c) виявлення особливих причин відхилень (проблеми з обладнанням, зміни сировини, помилки оператора) і вжиття заходів для виправлення; (d) постійно вдосконалювати можливості процесу (зменшувати варіації, збільшувати значення Cpk/Ppk). SPC зміщує контроль якості з «перевірити та відхилити» на «передбачити та запобігти» -, що є більш ефективним і економічно ефективнішим-.
4. Навчіть працівників і надайте їм повноважень.За якість відповідає кожен -, а не лише відділ контролю якості. Провідні виробники інвестують у: (a) комплексні програми навчання (орієнтація нових співробітників, професійне-навчання, навчання з питань якості, навчання з техніки безпеки); (b) перехресне-навчання (працівники навчаються на кількох роботах, що забезпечує гнучкість і краще розуміння загального процесу); (c) розширення повноважень (працівники мають право зупиняти виробництво, якщо вони бачать проблему з якістю - культура «зупинити лінію»); (d) визнання та заохочення (визнання працівників, які виявляють проблеми з якістю або пропонують покращення, стимулювання якісної роботи); (e) групи безперервного вдосконалення (команди під керівництвом-працівників, які виявляють і вирішують проблеми якості). Найефективнішою системою контролю якості є навчена робоча сила, яка має повноваження.
5. Впровадити програми технічного обслуговування та калібрування обладнання.Якість залежить від обладнання -, і обладнання має належним чином обслуговуватися та калібруватися. Провідні виробники впроваджують: (a) програми профілактичного обслуговування (регулярний огляд, очищення, змащування та заміна зношених частин на основі рекомендацій виробника або використання); (b) прогнозне технічне обслуговування (використання датчиків і даних для прогнозування несправностей обладнання до їх виникнення); (c) програми калібрування обладнання (регулярне калібрування вимірювального обладнання - ваг, штангенциркулів, вологомірів, термометрів, манометрів - з використанням простежуваних стандартів); (d) програми управління прес-формами (регулярний огляд, очищення, ремонт і заміна формувальних форм, прес-форм і обрізних штампів); (e) документація на обладнання (записи про технічне обслуговування, записи про калібрування, історія ремонту, запасні частини). Добре-обслуговуване, відкаліброване обладнання виробляє постійну, високо{6}}якісну продукцію.
6. Встановіть управління якістю постачальників.Якість починається із сировини -, а якість сировини залежить від постачальників. Провідні виробники впроваджують: (a) кваліфікацію постачальників (оцінка потенційних постачальників щодо якості, фінансової стабільності, етичної практики та екологічної ефективності); (b) угоди про якість постачальника (документовані угоди, що визначають вимоги до якості, стандарти перевірки, вимоги до доставки та протоколи зв’язку); (c) перевірка вхідного матеріалу (перевірка кожної партії сировини - волокна, добавок, покриттів - на якість і консистенцію); (d) моніторинг ефективності роботи постачальника (відстеження якості постачальника, доставки та оперативності в часі); (e) розвиток постачальників (робота з постачальниками для покращення їхньої якості, забезпечення навчання та технічної підтримки); (f) аудити постачальників (періодичні аудити ключових постачальників для перевірки відповідності вимогам якості). Управління якістю постачальників забезпечує постійну сировину -, що важливо для незмінної якості продукції.
7. Постійне вдосконалення (Lean, Six Sigma, Kaizen).Якість – це подорож, а не пункт призначення -, і провідні виробники постійно вдосконалюються. Вони використовують такі методики, як: (a) економна (усунення відходів - включно з дефектами, перевиробництвом, очікуванням, обробкою без-доданої вартості-, надлишковими запасами, непотрібними рухами та транспортуванням); (b) Шість сигм (зменшення варіацій процесу за допомогою методів-на основі даних - DMAIC: визначення, вимірювання, аналіз, покращення, контроль); (c) Кайдзен (постійне, поступове вдосконалення за участю всіх працівників); (d) Аналіз першопричин (з використанням таких інструментів, як 5 чому, діаграми риб’ячої кістки та FMEA для виявлення та усунення основних причин проблем із якістю); (e) Процеси коригувальних і запобіжних дій (CAPA) (задокументовані процеси для усунення невідповідностей і запобігання їх повторенню). Постійне вдосконалення гарантує, що якість покращується з часом -, а не просто підтримується на певному рівні.
Посібник для клієнтів: як оцінити якість постачальника формованої целюлози
Якщо ви є клієнтом, який купує лотки для формованої целюлози, оцінка якості постачальника є важливою. Ось на що звернути увагу.
1. Сертифікати.Запитайте про сертифікати якості - ISO 9001 (мінімум), ISO 13485 (для медицини), ISO 14001 (екологічний), BRCGS/IFS (безпека харчових продуктів) і галузеві-сертифікати. Сертифікати демонструють, що постачальник має офіційну систему управління якістю та відданий якості.
2. Документація з якості.Попросіть зразки документації щодо якості - планів перевірок, протоколів перевірок, звітів про випробування, контрольних карт, звітів про невідповідність, звітів про коригувальні дії. Постачальник із якісною документацією, ймовірно, матиме хороший контроль якості. Перегляньте документацію на повноту, точність і послідовність.
3. Аудит об'єкта.Якщо можливо, відвідайте підприємство постачальника та проведіть перевірку якості. Шукайте: (а) чисте організоване виробниче середовище; (b) відкаліброване, добре-обслуговуване обладнання; (c) задокументовані процедури, розміщені на робочих станціях; (d) навчені, обізнані працівники; (e) станції інспекції-в процесі; (f) зона остаточного огляду з належним освітленням та інструментами; (g) збереження зразків; (h) відокремлена зона невідповідної продукції; (i) програма боротьби зі шкідниками; (j) виявлення сторонніх матеріалів (металошукачі, рентгенівські промені) для харчових/медичних застосувань.
4. Вибіркова оцінка.Запитуйте зразки та ретельно оцінюйте їх - візуальний огляд, вимірювання розмірів, вагу, вміст вологи, випробування на міцність, випробування на відповідність із вашим виробом, випробування на падіння та (для харчових продуктів/медичних продуктів) тестування на безпечність харчових продуктів. Порівняйте зразки з вашими специфікаціями та зразками від інших постачальників. Незмінна якість у кількох партіях зразків є хорошим показником незмінної якості виробництва.
5. Договір про якість.Укладіть із постачальником письмову угоду про якість, яка визначає: (a) специфікації продукту (розміри, допуски, матеріали, вимоги до продуктивності); (b) класифікація дефектів (критичні, великі, другорядні) та критерії прийнятності (рівні AQL); (c) стандарти та методи перевірки; (d) ідентифікація партії та вимоги щодо відстеження; (e) вимоги до збережених зразків; (f) процеси невідповідності та коригувальних дій; (g) процес розгляду скарг клієнтів; (h) вимоги щодо сповіщення про зміни (постачальник повинен повідомляти вас про будь-які зміни матеріалів, процесів або обладнання, які можуть вплинути на якість); (i) права на аудит (ваше право перевіряти об’єкти та записи постачальника). Угода про якість гарантує, що обидві сторони мають чітке спільне розуміння вимог до якості.
6. Контроль ефективності.Почавши співпрацювати з постачальником, відстежуйте його показники якості з часом - відстежуйте рівень браку, рівень прийняття партій, своєчасну-доставку та скарги клієнтів. Використовуйте систему показників постачальника, щоб оцінити продуктивність і надати відгук. Якщо виникають проблеми з якістю, негайно вирішуйте їх разом із постачальником - співпрацюйте, щоб визначити першопричину та вжити заходів для виправлення. Хороший постачальник буде чуйним, прозорим і відданим вирішенню питань якості.
Підсумок
Контроль якості є основою будь-якої успішної програми пакування з формованої целюлози - та вимагає систематичного, багато-багатогранного підходу. Від розуміння загальних дефектів (тріщин, дірок, зміни розмірів, зміни кольору, згустків волокна, викривлення, забруднення, слабка міцність) та їхніх основних причин до впровадження стандартів інспектування (плани відбору зразків AQL, чіткі критерії приймання), до -QC у процесі (моніторинг підготовки целюлози, формування, пресування, сушіння, фінішна обробка) до остаточного QC (ідентифікація партії, комплексна перевірка, розміщення, збережені зразки, документація), до передового досвіду виробника (QMS, автоматизація, SPC, навчання працівників, технічне обслуговування обладнання, управління якістю постачальника, постійне вдосконалення) - кожен аспект контролю якості має значення.
Ціна низької якості висока - брак, переробка, повернення, скарги клієнтів, втрата бізнесу та потенційні проблеми з безпекою. Але вартість хорошої якості — це інвестиція, яка багаторазово окупається - завдяки меншій кількості дефектів, нижчим витратам, вищій задоволеності клієнтів і міцнішій репутації. Для виробників формованої целюлози якість є конкурентоспроможною ознакою -, а для клієнтів вона важлива для захисту продукту, безпеки та сприйняття бренду.
У Hesheng ми серйозно ставимося до якості. Ми працюємо згідно з офіційною сертифікованою системою управління якістю ISO 9001-з суворим-процесом і кінцевим контролем якості, статистичним контролем процесу, автоматизованим моніторингом процесу та культурою постійного вдосконалення. Наші формовані лотки для целюлози проходять комплексну перевірку - візуального стану, розмірів, ваги, вологості, міцності, електростатичного розряду (якщо застосовно) та безпечності харчових продуктів (якщо застосовно) – і ми підтримуємо повну відстежуваність партії та зберігаємо зразки. Ми тісно співпрацюємо з нашими клієнтами, щоб укласти чіткі угоди щодо якості, і ми прагнемо вирішувати будь-які проблеми з якістю швидко та прозоро.
Якщо ви купуєте лотки для формованої целюлози та хочете забезпечити постійну високоякісну-якісну продукцію,зверніться до команди Hesheng- ми будемо раді надати зразки, якісну документацію, екскурсії по об’єкту (особисті або віртуальні) і детальну пропозицію щодо якості. Якість — це не випадковість - це результат навмисних зусиль, систематичних процесів і культури досконалості. І в Hesheng ми прагнемо забезпечити цю досконалість у кожному виробленому нами лотку.