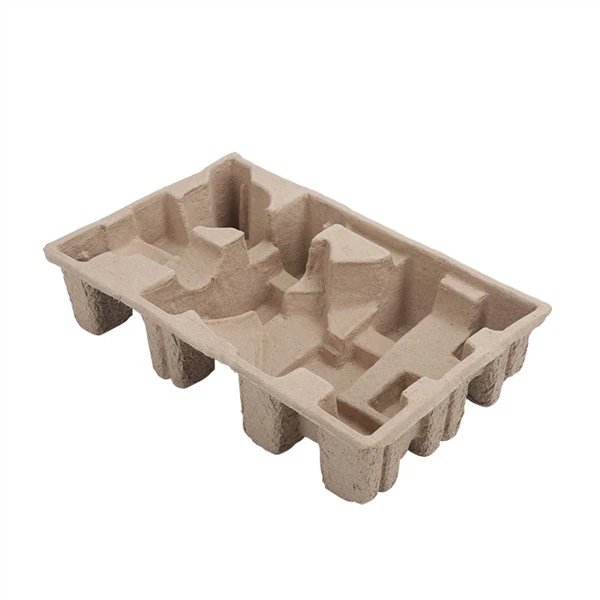
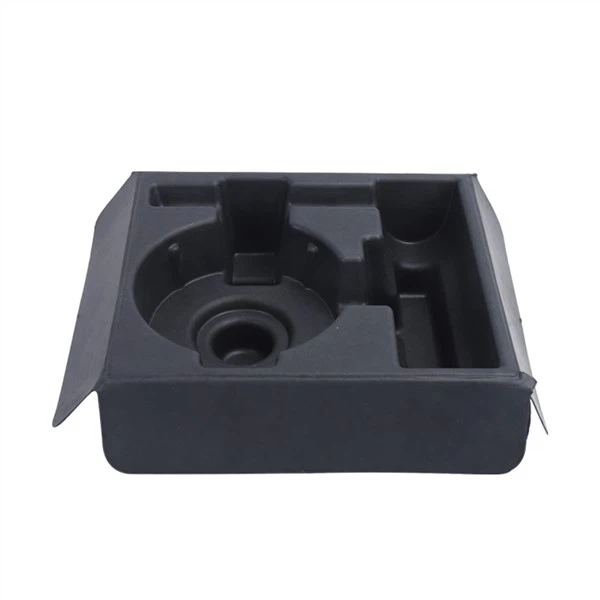
一, Три великі технічні проблеми зі складним структурним розташуванням
Упаковуючи електронні пристрої, слід одночасно дотримуватися трьох речей: вони мають бути точними у своєму позиціонуванні, забезпечувати хорошу амортизацію та бути достатньо міцними, щоб витримувати вагу. Використовуючи технологію лиття під тиском, традиційні пластики можуть легко досягти рівня міліметра-. Однак формована целюлоза в довгостроковій перспективі зіткнеться з такими проблемами через властивості матеріалів і обмеження процесу:
Різні види матеріалів
Для виготовлення формованої целюлози використовуються природні матеріали, такі як жом із цукрової тростини та бамбукове волокно. Довжина, діаметр і хімічний склад волокон змінюються залежно від типу сировини, місця походження та навіть сезону. Наприклад, волокна жому цукрової тростини зазвичай мають довжину 1,0–1,8 мм, але волокна хвойної деревини можуть мати довжину 2–4 мм. Ці природні варіації спричиняють зміну ефективності фільтрації води целюлози, ефективності формування та механічної міцності, що безпосередньо впливає на стабільність розмірів складних структур.
Деформація процесу усадки
Спочатку целюлоза для формування — це волога паперова заготовка, яка може утримувати до 75–80% води. Коли виріб висихає, вода, що міститься в ньому, випаровується, що призводить до його усадки на 2–5%. Рівень усадки сильно варіюється від однієї частини до іншої. Традиційними методами може бути важко керувати напрямком усадки, що може легко призвести до викривлення або деформації скручування та вплинути на точність позиціонування структури.
Міцність конструкції, яка не має сенсу
Структура позиціонування повинна точно відповідати поверхні продукту, тоді як буферна структура має забезпечувати гнучкість через порожнечі та вертикальні смуги. Якщо товщину матеріалу збільшити лише для того, щоб зробити його міцнішим, продуктивність буферизації погіршиться. Якщо надто багато покладатися на дизайн порожнини, це також може призвести до занадто слабкої локальної міцності, оскільки волокна розподілені нерівномірно.
2, Проривне рішення: повна інновація від матеріалів до процесів
У відповідь на проблеми, перелічені вище, галузь досягла технологічного прогресу в розміщенні формованої целюлози в складних структурах за допомогою трьох основних методів: зміни матеріалу, вдосконалення процесу та проектування структури.
1. Зміна матеріалу: волокнистий композит та адитивна технологія
Завдяки зміні співвідношення клітковини та додаванню корисних інгредієнтів продуктивність суспензії значно покращується.
Технологія волокнистого композиту: поєднання довгих волокон (наприклад, хвойної деревини) з короткими волокнами (наприклад, цукрової тростини), щоб зробити структуру міцнішою та заповнити проміжки, щоб зробити щільність більш рівномірною. Наприклад, один бренд електроніки використовує в упаковці суміш із 60% волокна хвойної деревини та 40% волокна цукрової тростини. Це робить канавку позиціонування точнішою з точністю до ± 0,2 мм.
Як використовувати покращувач: додавання термореактивної смоли або наноцелюлози для створення перехресно-мережі під час процесу гарячого пресування під високим-тиском робить матеріал більш жорстким. Згідно з експериментальними даними, додавання 3% наноцелюлози до формованої целюлози підвищує міцність на вигин на 40%, зберігаючи здатність до пружної деформації на рівні 20%.
Волого{0}}захищена обробка: додавання сульфату алюмінію або силанового зв’язуючого агента знижує ймовірність поглинання вологи волокнами та запобігає надмірній зміні розміру під час зміни вологості. У налаштуваннях вологості 90% швидкість зміни розміру волого{3}}обробленого пакета знизилася з 0,8% до 0,3%.
2. Оптимізація процесу: кращий контроль і автоматизація
Нові ідеї для процесу мокрого пресування: його швидко переміщують у форму для формування для екструзії під високим{0}}тиском і сушіння після формування. Цей «-одноетапний метод» зменшує деформацію під час процесу перенесення мокрої заготовки. Певна компанія виготовляє вкладиш для упаковки мобільних телефонів із застосуванням технології мокрого пресування. Допуск на глибину канавки розміщення регулюється з точністю до ± 0,15 мм.
У технології сушіння форми гарячим пресуванням нагрівальні елементи вбудовані в форму для прискорення випаровування води шляхом передачі тепла через контакт. Одночасно для припинення усадочної деформації чиниться тиск від 0,5 до 1,5 МПа. Такий підхід скорочує кількість енергії, необхідної для сушіння речей, на 35% і робить вміст вологи у виробах більш рівномірним, з точністю до ± 1,5%.
Автоматизована система позиціонування: додавання модулів сервоприводу та високо{0}}точні датчики для зміни розташування прес-форми в реальному часі. Наприклад, запатентований метод дозволяє змінювати фіксовану форму з точністю до мікрометра за допомогою ковзних рейок і регульованих позиціонуючих блоків. Це скорочує час, необхідний для встановлення та вирівнювання форми з 10 хвилин до 2 хвилин.
3. Проектування конструкції: спільна робота над проектуванням пустотілої, вертикальної арматури та вигнутої поверхні
Біоміметичний дизайн і оптимізацію топології можна використовувати для побудови інтегрованої структури, яка «розміщує, буферизує і переносить».
Координація між порожниною та армуванням: у зоні розміщення використовується щільне армування, щоб зробити конструкцію більш жорсткою, тоді як у буферній зоні використовуються стільникові або хвилясті порожнини, щоб поглинати удари. Наприклад, ноутбук поставляється з вертикальними смугами товщиною 0,5 мм навколо канавки для розміщення. Ці стрижні втричі посилюють місцеву міцність на стиск і розподіляють силу удару по всій упаковці через порожнину.
Дизайн для підгонки поверхні: щоб створити асиметричні поверхні, скопіюйте форму поверхні виробу та використовуйте геометричні обмеження, щоб отримати точне положення. Спеціальний тип упаковки навушників використовує технологію 3D-сканування для створення моделі виробу, а потім зворотний дизайн внутрішньої поверхні підкладки, щоб навушники та упаковка торкалися на 50% більше. Помилка позиціонування становить менше 0,1 мм.
Структурна-компенсація на основі процесу: створіть компенсаційні криві для деформації усадки та використовуйте зворотну попередню-деформацію, щоб компенсувати зміни розміру, які відбуваються під час сушіння. Наприклад, відкладіть 0,3% допуску на усадку довгої сторони, щоб переконатися, що кінцевий розмір продукту відповідає специфікаціям проекту.
3. Використання в промисловості: від лабораторії до масового виробництва
Інновації в технології зробили формовану целюлозу популярним вибором для електричної упаковки.
Huawei Mate 60 Pro — це високо-мобільний телефон із формованою паперовою целюлозною підкладкою та порожнистою конструкцією, завдяки якій простір між екраном і корпусом становить 2 мм і 3 мм відповідно. При цьому загальна міцність упаковки на стиск досягає 15 кПа, що достатньо для проходження критеріїв транспортного тестування. Це завдяки вертикальній структурі ребер.
Точний захист аксесуарів: Упаковка для кардана дрона DJI має багатошаровий дизайн. Верхній шар утримує корпус кардана на місці за допомогою вигнутих канавок, тоді як нижній шар захищає двигун і датчик за допомогою стільникової структури. Це знижує рівень пошкодження продукту з 0,8% до 0,2%.
Упаковка для пристроїв, які можна носити. Пакувальна коробка Apple Watch Series 9 має подвійну-шарову формовану целюлозну структуру. Зовнішній шар має гофрований дизайн, щоб зробити коробку міцнішою, а внутрішній шар має мікропорожнину, яка утримує корпус годинника та ремінець на місці, щоб вони не тремтіли під час транспортування.