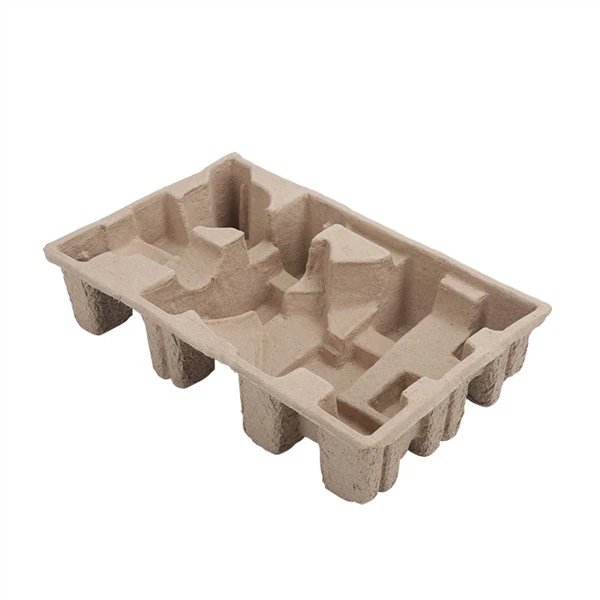
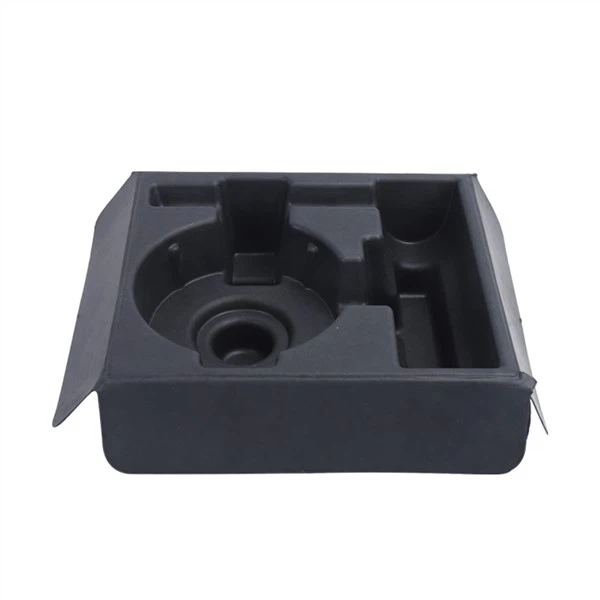
一, Дизайн форми: контроль до міліметра та невелика структура
1. Створення 3D-моделей і з’ясування того, як все працює
Щоб зробити високоточну-форму, спершу потрібно отримати точну форму об’єкта. Ви можете зробити порожнину форми, яка ідеально відповідає формі об’єкта, використовуючи технологію 3D-сканування, щоб отримати точні дані про розміри електронних елементів і програмне забезпечення, наприклад RHINO та UG, для зворотного моделювання. Наприклад, для упаковки Lenovo ThinkPad X1 Carbon використовуються прес-форми з ЧПУ з похибкою зміни поверхні менше 0,05 мм. Завдяки цьому відстань між порожниною упаковки та аксесуарами, такими як мобільні телефони та зарядні кабелі, не перевищує 0,2 мм, що запобігає тремтінню під час транспортування та зменшує додатковий простір.
2. Структура, що копіює, і модульний дизайн
При розробці форм для нестандартних електронних пристроїв, таких як навушники та ігрові контролери, необхідно використовувати технологію «негативного профілювання». Ця техніка робить канавки, які ідеально відповідають формі об’єкта за допомогою 3D-друку або обробки п’яти-осьового з’єднання. Наприклад, целюлозний-формований лоток, який містить ігрову систему Sony PS5, має профільну конструкцію, щоб тримати хост, ручку, кабель та інші аксесуари в окремих модулях. Загальний обсяг упаковки на 30% менший, ніж у звичайного пінопласту. У той же час модульна конструкція дозволяє легко складати та швидко розбирати.
3. Пошук найкращого кута виймання з форми та кута R
Кут виймання з форми (нахил форми) і R-angle (радіус філе) є двома важливими факторами, які впливають на те, наскільки щільно упакований пакунок. Для легкого виймання традиційні прес-форми часто використовують більші кути виймання (більше або дорівнює 3 градусам), через що боки упаковки нахиляються та витрачають простір. Завдяки оптимізації структури виймання (наприклад, витягування бічної серцевини та гідравлічне виймання з форми), високоточні прес-форми можуть знизити кут виймання з форми до 1 градуса. Вони також можуть динамічно змінювати кут підйому R залежно від висоти виробу (чим вища висота, тим більший кут R). Це максимізує використання вертикального простору, водночас дозволяючи плавне виймання з форми. Наприклад, формований лоток для целюлози в пакувальній коробці Apple iPhone має мікрокут вилучення з форми 0,5 градуса. Це робить упаковку на 5 мм коротшою та на 8% менш об’ємною.
2. Процес формування використовує мікрометр-контроль рівня, щоб знайти правильний баланс між щільністю та точністю.
1. Процедура мокрого пресування і фільтрації під вакуумом
Метод мокрого пресування використовує високий тиск (більше або дорівнює 10 МПа) і високу температуру (180–200 градусів) для щільного укладання волокон целюлози. Це основний спосіб зробити упаковку щільнішою. Використання високоточних-форм із системами вакуумної фільтрації може швидко позбутися вологи та повітря під час процесу формування, що робить матеріал менш пористим. Наприклад, в упаковці Huawei MateBook X Pro використовується технологія мокрого пресування, яка знижує шорсткість поверхні з Ra6,3 мкм до Ra1,6 мкм і підвищує щільність на 20%. У той же час він знижує небезпеку крихкого руйнування, спричиненого занадто сильним стисненням волокна, скорочуючи період всмоктування з 8 секунд до 5 секунд і змінюючи ступінь вакууму з -0,08 МПа до -0,1 МПа.
2. Гаряче пресування та обробка поверхні
Техніка гарячого пресування використовує високу температуру (150–170 градусів) і високий тиск (5–8 МПа) для другого пресування напівфабрикату з висушеної целюлози. Це позбавляє від задирок і нерівностей на поверхні. Порожнина форми високої{7}}точності має гладкість поверхні Ra0,8 мкм. У поєднанні з PTFE-покриттям для зменшення липкості це робить поверхню упаковки рівною, наближеною до пластичних деталей, виготовлених під тиском. Наприклад, упаковка для підвісних навушників Xiaomi -Bluetooth піддається гарячому пресуванню, щоб зробити поверхню менш шорсткою, починаючи від Ra3,2 мкм до Ra0,4 мкм. У той же час процедури травлення створюють мікро-текстури на поверхні, зокрема візерунки дрібного піску та шкіри. Ці текстури не лише збільшують тертя, щоб речі не ковзали, але й покращують візуальну ієрархію, відбиваючи світло й тіні.
3. Прес-форми з багатьма станціями та автоматизованим виробництвом
Високоточні-форми повинні працювати з виробничим обладнанням, яке добре працює. Мульти-форми, як-от ротаційні та зворотно-поступальні форми, можуть виконувати кілька етапів за один цикл, як-от всмоктування, формування та виймання з форми. Це скорочує час, необхідний для виготовлення кожного шматка, до 8–12 секунд. Повністю автоматична виробнича лінія для формування целюлози від Guangdong Hansen Intelligent Equipment Co., Ltd. використовує 12 прес-форм і механічні важелі для автоматичного прийому виробів. Він може виготовляти 50 000 штук щодня. Ми гарантуємо, що кожна упаковка має однаковий розмір, використовуючи замкнутий -контур контролю температури форми (похибка ± 1 градус) і динамічної корекції тиску (похибка ± 0,1 МПа). Це допомагає в процесі проектування.
3, Вибір матеріалів: волокнисті композити та функціональні покриття роблять конструкції більш компактними.
1. Підвищення щільності і волокна композиту
Одноволокнистим матеріалам, таким як жом із цукрової тростини та бамбукове волокно, важко задовольнити потреби в міцності, гнучкості та доступності одночасно. Змішуючи різноманітні волокна, як-от бамбукове волокно, жом цукрової тростини та деревне волокно, високо-точні форми можуть мати кращу продуктивність. Наприклад, бамбукове волокно досить міцне (більше або дорівнює 500 МПа), цукрова тростина є дуже гнучким (воно розтягується при розриві більше або дорівнює 15%), а структура деревного волокна дуже жорстка (його модуль пружності більше або дорівнює 10 ГПа). Якщо ви змішуєте ці три компоненти у співвідношенні 6:3:1, ви зможете досягти щільності целюлозної маси на рівні 0,6–0,8 г/см³, що на 15% більше, ніж щільність окремого матеріалу. Техніка орієнтації волокон форми також робить упаковку на 20% щільнішою у вертикальному напрямку (напрямок стиснення), ніж у горизонтальному напрямку, що дозволяє краще використовувати простір.
2. Покриття, які служать меті та роблять поверхні міцнішими
Високоточні-форми можуть використовувати технологію функціонального покриття, щоб зробити упаковку більш стійкою до вологи та стирання. Наприклад, упаковка для навушників Sony WH-1000XM5 має водонепроникне покриття на біологічній основі (товщина менше або дорівнює 5 мкм) на поверхні формованої целюлози. Це знижує ступінь водопоглинання упаковки з 12% до 3%. Нанокремнезем (твердість олівця більше або дорівнює 3H) одночасно робить покриття твердішим, щоб уникнути подряпин під час переміщення. Мікроструктуру форми (глибина 0,1–0,3 мм) також можна використовувати для створення рельєфних технологій, як-от 3D-друк логотипів брендів. Це не тільки робить бренд більш впізнаваним, але й робить зображення менш роздутим завдяки використанню ефектів світла та тіні.
4, Приклад галузі: компактне використання високо-прецизійних форм
1. Упаковка для Apple iPhone 15 Series
Apple використовує високо{0}}точні прес-форми, щоб створити дизайн упаковки «нульовий зазор»:
Точність прес-форми: використовуючи п’яти{0}}обробку зв’язку, похибка порожнини форми становить менше 0,03 мм.
Структурна оптимізація: мобільний телефон, зарядний пристрій MagSafe та інструкція з експлуатації закріплені в окремих модулях, які виглядають як дизайн. Це зменшило розмір упаковки на 18% порівняно з попередньою ітерацією.
Нові матеріали: він має щільність 0,7 г/см³ і виготовлений із суміші 100% переробленого бамбукового волокна та целюлози цукрової тростини. Він на 25% міцніший при стисненні.
2. Упаковка телефону Lenovo Moto Razr 50d зі складаним екраном
Lenovo використовує модульну конструкцію форми для створення ефекту «плаваючого дисплея» в своїй упаковці:
Структура прес-форми: завдяки використанню технології витягування бокового ядра та гідравлічного виймання з форми кут виймання знижується до 0,8 градуса, що означає, що вертикальність бічної стінки упаковки становить принаймні 98 градусів;
Обробка поверхні: гаряче пресування та лазерне гаряче тиснення створюють динамічні оптичні текстури на поверхні упаковки, завдяки чому вона виглядає тоншою.
Стільникова опорна структура замінює старий пінопласт, що зменшує вагу упаковки на 30% і об’єм на 25%.